


- Главная
- База знаний
База знаний
Развитие электронной промышленности привело не только к существенному расширению элементной базы, но и к расширению каталога паяльных материалов, в частности, к появлению новых паяльных флюсов. Все это приводит к трудностям в выборе даже в относительно простых ситуациях, особенно в непрофессиональной пайке. Частный и один из самых простых случаев – выбор флюса для пайки медных проводов.
Что такое паяльный флюс, и какие проблемы он решает
Паяльный флюс – это вспомогательный материал, применяемый при пайке для удаления окисной плёнки с поверхности металлов и создания условий для смачивания припоем. В процессе работы он выполняет несколько критически важных функций:
- Удаление оксидной плёнки. Медь активно окисляется при нагреве – при температуре 495 °С оксидная плёнка нарастает до 1,8 мкм всего за одну секунду. Эта плёнка (оксиды CuO и Cu₂O) препятствует адгезии припоя и образованию надёжного соединения. Флюс химически растворяет эту плёнку, делая поверхность доступной для припоя.
- Улучшение смачивания. Расплавленный припой должен равномерно растечься по месту соединения, проникнув во все микроскопические неровности и промежутки между жилами многожильного провода. Флюс снижает поверхностное натяжение припоя, позволяя ему растекаться капиллярным способом. Без него припой собирается в каплю, не образуя качественного контакта.
- Защита от переокисления. Во время пайки расплавленные металлы активно поглощают кислород из воздуха, что может привести к пористости и хрупкости паяльных соединений. Флюс создаёт защитный слой, предотвращая доступ кислорода к нагретому металлу.
Особенности пайки меди
Медь и её сплавы занимают особое место в пайке благодаря высокой электропроводности и теплопроводности. Однако эти же свойства создают специфические сложности:
- Интенсивное образование оксидной плёнки. В отличие от других материалов, медь окисляется быстро и обильно, особенно при нагреве. Оксидная плёнка плотная и не всегда удаляется обычной механической чисткой.
- Высокая теплопроводность. Медь интенсивно отводит тепло от точки контакта. Это означает, что для пайки медных проводов требуется паяльник достаточной мощности (не менее 40 Вт) и более активный флюс, способный действовать при относительно низких температурах. Если состав начнёт действовать только при температуре припоя, он может испариться прежде, чем выполнит свою задачу.
- Разнородность припоёв. Для пайки медных проводников используются припои оловянно-свинцовые (классический ПОС) и современные бессвинцовые составы (SnAgCu). Каждый требует немного разных условий, но оба хорошо работают с правильно подобранным флюсом.
- Требования к изоляции. При использовании многожильных медных проводников важно не перегреть место соединения, чтобы не расплавить пластиковую изоляцию проводов. Флюс с низкой вязкостью позволяет работать быстрее и аккуратнее, снижая риск теплового повреждения.
- Критичность контакта. В электромонтажных и радиотехнических схемах любое соединение проводов – это потенциальная точка отказа.
Какой флюс купить для пайки медных проводов?
Здесь есть несколько вариантов.
Канифоль и её разновидности
Натуральная сосновая канифоль – классический выбор, причем не только для любителей, но и для профессионалов. Она обладает мягким флюсующим действием.
Преимущества:
- Полностью безопасна для микросхем, печатных плат и тонких медных проводников.
- Не содержит агрессивных активаторов или галогенов.
- Остатки инертны и могут служить защитным покрытием.
- Не требует обязательного удаления после работы.
- Экономична – небольшого куска хватает на длительную работу.
Недостатки:
- При нанесении требует предварительного нагрева паяльником.
- Не текуча как жидкие составы, требует навыка в распределении.
- На сильно окисленных проводах может работать недостаточно активно.
Форма выпуска:
Канифоль выпускается в твердом виде (самая экономичная форма), в виде спиртовых растворов в пузырьках, паст в баночках. Для пайки проводов рекомендуется либо кусковая канифоль, либо спиртовой раствор в удобной таре.
Флюс ЛТИ-120
ЛТИ-120 – отечественный нейтральный флюс на основе сосновой канифоли, спирта и безгалогенных активаторов. Один из наиболее надёжных выборов для пайки медных проводников.
Основные характеристики:
- Классификация по стандарту IPC: ROL (канифольный, низкоактивный).
- Содержание галогенов: менее 0,5 % (безгалогенный).
- Активные компоненты: органические безионные активаторы, не вызывающие коррозию.
- Вязкость: жидкая, легко наносится кистью или иглой.
Применение:
- Рекомендуется производителем именно для медных проводников.
- Подходит для работы с углеродистыми сталями, никелем и его сплавами.
- Используется с легкоплавкими припоями при температурах 200–300°С.
- Идеален для предварительного лужения проводов перед окончательной пайкой.
Практическое применение:
ЛТИ-120 легко наносится тонкой кистью или шприцем прямо на место скрутки. Благодаря жидкой консистенции он проникает между жилами многожильного провода, обеспечивая создание прочного паяного соединения. После высыхания спирта остаются активные компоненты, готовые действовать при нагреве.
Хранение:
Хранится в герметичной таре при температуре 15–25 °С. Срок годности – 12 месяцев. Спиртовые флюсы могут испарять часть спирта при хранении, поэтому важно держать тару плотно закрытой.
Другие безотмывочные флюсы
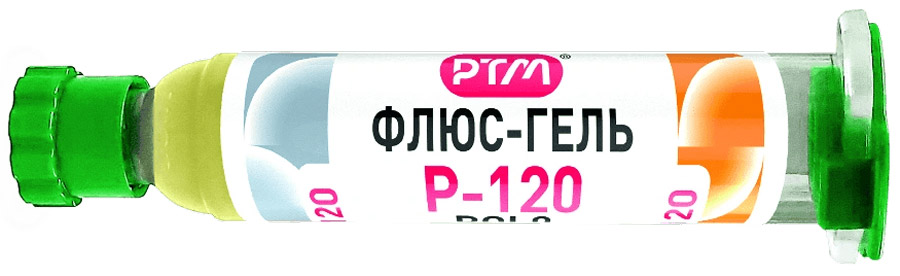
В целом, для пайки медных проводов можно использовать практически любые безотмывочные низкоактивные составы, например, Флюс-гель Р-120 или другие.
Какие флюсы нежелательно использовать
Активные кислотные флюсы (паяльная кислота, составы с соляной кислотой, хлоридом цинка и аммонием в высоких концентрациях) крайне нежелательны для медных проводов в радиотехнике и электромонтаже.
Основные причины:
- Высокая коррозионная активность остатков. После пайки остатки продолжают вступать в реакцию с медью и припоем. Это приводит к электромиграции ионов, возникновению микротрещин, разрушению припойного соединения и образованию коротких замыканий между соседними контактами.
- Необходимость тщательной отмывки. Остатки составов с высокой активностью требуют обязательного удаления сначала специальными средствами, потом деионизированной водой. В условиях любительской работы это редко выполняется качественно, что приводит к ускоренной коррозии.
- Риск для печатных плат и микросхем. Высокая химическая активность может повредить дорожки печатных плат, контактные площадки, микросхемы и чувствительные компоненты.
- Опасность для здоровья. Пары активных кислотных соединений (особенно паяльной кислоты) токсичны и вызывают раздражение дыхательных путей, глаз и кожи. При попадании внутрь вызывают серьёзные ожоги.
- Непредсказуемость результатов. Активные флюсы работают с металлами, которые «плохо паяются» – нержавеющей сталью, алюминием, чугуном. Для медных проводов, которые паяются легко, их высокая активность избыточна и создаёт больше проблем, чем решает.
Где их можно использовать:
Активные кислотные флюсы оправданы только при пайке водопроводных медных труб (не проводов!) и при работе с сильно коррозированными металлическими деталями, когда медный провод просто не годится для работы.
Заключение
Выбор правильного флюса – одна из главных составляющих качественной пайки медных проводов. Отдавайте предпочтение нейтральным низкоактивным составам на основе канифоли: натуральной сосновой канифоли, проверенному ЛТИ-120 или более новым, но обязательно низкоактивным безотмывочным флюсам . Избегайте активных составов, которые несут риск для радиотехники и здоровья.
Что такое паяльная паста
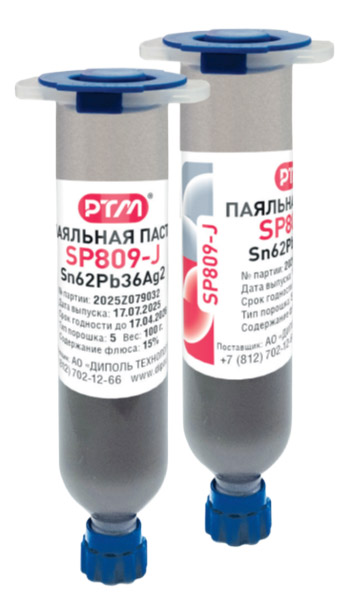
Паяльная паста – это механическая смесь, состоящая из трех основных компонентов: микроскопических частиц припоя (обычно на основе олова), флюса и связующих веществ. Внешне выглядит как густое вещество серого цвета, по консистенции напоминающее мороженое.
Припой в составе представлен мельчайшим порошком, чаще всего оловянными сплавами. Наиболее распространены свинцовые составы (Sn63/Pb37, Sn62/Pb36/Ag2)и бессвинцовые: (Sn96.5/Ag3.0/Cu0.5, Sn99/Ag0.3/Cu0.7). Размер частиц припоя критичен: крупные частицы ухудшают текучесть, а слишком мелкие снижают вязкость. В большинстве случаев используются частицы диаметром 25–45 мкм.
Флюс – это активная составляющая, которая удаляет окисную пленку с поверхностей перед пайкой, снижает поверхностное натяжение припоя и защищает от повторного окисления в процессе нагрева. Помимо этого флюс обеспечивает клейкость пасты (она удерживает компоненты на месте до начала пайки) и определяет реологические свойства смеси. Флюсы различаются по активности – от низкой (до 0,5% галогенов) до высокой (более 2%).
Связующие вещества – это полимеры и вспомогательные компоненты, которые придают нужную вязкость, стабильность при хранении и способность удерживать форму при нанесении. Без них паста не смогла бы сохранять объем и не растекалась по печатной плате.
Когда использовать паяльную пасту вместо проволочного припоя
Принципиальное ее отличие от классического припоя заключается в точности и механизации.
Припой в виде проволоки остается незаменимым при:
- Ручной пайке крупных компонентов с крупными выводами (разъемы, электролитические конденсаторы, дроссели).
- Сквозном монтаже электронных компонентов (THT).
- Мелком ремонте и доработке плат в полевых условиях.
- Пайке там, где нужна мобильность и минимум инструмента.
Паяльная паста удобнее, когда:
- Нужна точность нанесения припоя. При пайке микросхем BGA, QFP, QFN с расстоянием между выводами менее 1 мм мануально подвести проволоку припоя практически невозможно. Паста же может наноситься строго дозировано.
- Требуется фиксация компонента до пайки. Вязкая консистенция позволяет точно позиционировать и удержать элемент, что актуально при поверхностном монтаже и одновременной пайке нескольких деталей, например, в печи оплавления.
- Нужна экономия припоя. При массовом производстве она позволяет снизить расход припоя на 30–50% по сравнению с проволочным припоем.
- Важно минимизировать брызги и дефекты, что позволяет уменьшить риск возникновения различных дефектов, тем самым снизив количество брака.
Итог: паста – инструмент для технологичности и автоматизации. Однако для ручной мелкосерийной пайки и большинства видов ремонта проволочный припой может быть удобнее.
Как пользоваться при ручной пайке
Несмотря на то, что паста разработана в первую очередь для промышленного оборудования, ее можно применять и вручную. Рассмотрим процесс подробнее.
Подготовка
Паяльная паста требует предварительной подготовки. Долгое хранение (особенно при неправильной температуре) может привести к расслоению: припой оседает на дно, флюс остается сверху.
- Проверка состояния. Откройте банку и осмотрите содержимое. Оно должно иметь глянцевую поверхность серого цвета, без крупных комков и корки. Если видны сухие комья или пленка на поверхности – начался процесс деградации. Увеличить срок годности можно хранением при низких температурах (в холодильнике).
- Разогрев и перемешивание. Перед использованием пасту нужно выдержать при комнатной температуре (20–25 °C) в течение 4–6 часов (иногда до 12 часов), если она хранилась в холоде. Затем ее перемешивают в течение 0,5–3 минут. Не используйте нагревательные приборы, чтобы не испортить состав. Альтернатива – миксеры/гомогенизаторы, работающие в герметичной емкости, которые готовят пасту за 15 минут.
- Портирование в рабочий объем. Для ручной пайки удобно перелить небольшое количество пасты в маленькую емкость (например, пластиковую крышку или стеклянный сосуд). Основную тару плотно закройте – она может храниться в холодильнике до 6 месяцев.
Нанесение
Есть несколько способов нанесения на контактные площадки при ручной пайке.
Способ 1: шприцевое дозирование (самый точный)
Переложите немного пасты в шприц объемом 1–5 мл (можно купить пасту, уже расфасованную в картридж). Используйте иглу подходящего диаметра (обычно 0,5–1 мм) – она должна быть тоньше самой контактной площадки.
- Нанесите крошечное количество пасты прямо на контактную площадку компонента или платы
- Избегайте пузырьков воздуха в шприце – они нарушат равномерность дозирования
- Количество: примерно 50% от объема паяного соединения (в куб. миллиметрах). Излишек сожмется вверх при нагреве, но избыток может привести к коротким замыканиям
Способ 2: иглой или кисточкой
Используйте тонкую медицинскую иглу (например, от инсулинового шприца) или тонкую кисть:
- Наберите небольшое количество пасты на иглу
- Аккуратно поместите ее на контактную площадку
- Этот способ менее точен, но работает, если у вас нет шприца
Способ 3: маленькой лопаточкой
Для крупных контактов можно использовать малую отвертку, пластиковую лопатку или даже заточенную спичку – поднесите инструмент к пасте, захватите малую порцию и положите на контакт.
Пайка после нанесения пасты
Когда паста нанесена на все нужные точки:
- Установка компонента. Разместите микросхему, конденсатор или другой компонент на пасту. Паста будет удерживать его благодаря клейким свойствам.
- Нагрев. Включите паяльник (температура зависит от типа припоя: для Sn63/Pb37 – 250–260 °C, для бессвинцовых сплавов – 260–280 °C). Коснитесь жалом паяльника сразу нескольких выводов компонента или поднесите жало к контакту вместе с припаиваемым выводом.
- Время пайки. Держите паяльник 3–7 секунд. При ручной пайке с пастой время немного больше, чем с проволочным припоем, потому что требуется дополнительное время для расплавления припоя в пасте.
- Визуальная проверка. Хорошее соединение выглядит как матовая или слегка блестящая «шапочка» припоя на контакте, без пустот внутри. Если припой образовал шарики – слишком много пасты или недостаточный нагрев.
- Охлаждение. Дайте припою остыть естественным образом (не обдувайте воздухом и не мочите водой) – это займет несколько секунд.
Очистка
Остатки флюса нужно удалить, особенно если использовалась активная паста с галогенами. Варианты очистки:
- Спирт этиловый или изопропиловый: смочите кисть и протрите место пайки. Это удаляет большинство остатков.
- Специальные очистители для электроники: существуют растворители, разработанные специально для удаления флюса (не все остатки одинаково удаляются разными растворителями).
Если не удалить остатки флюса, они со временем могут привести к коррозии или снижению изоляции между дорожками платы, что, в свою очередь, вызовет сбои в работе устройства или его полный выход из строя.
Машинное нанесение паяльной пасты
В промышленном производстве нанесение паяльной пасты – это четко автоматизированный процесс. И именно возможность его автоматизации вкупе с высокоточным дозированием и являются ключевым преимуществом пасты перед твердыми припоями.
Трафаретная печать
Трафаретная печать – основной метод нанесения пасты в массовом производстве. Это процесс, похожий на шелкографию:
- На специальный трафаретный принтер устанавливается печатная плата.
- Над платой помещается тонкий стальной или полимерный трафарет с отверстиями (апертурами), которые соответствуют контактным площадкам. Размеры отверстий рассчитываются так, чтобы нанести ровно нужное количество припоя.
- На трафарет наносится порция пасты.
- Специальный нож (ракель) под давлением протягивается по трафарету, вдавливая пасту в отверстия и на контактные площадки платы.
- Трафарет поднимается, оставляя на плате аккуратные отпечатки пасты.
Преимущества метода:
- Высочайшая точность: точность совмещения трафарета достигает 25 микрометров.
- Производительность: полный цикл нанесения на большую плату – около 10 секунд.
- Повторяемость: каждое пятно пасты имеет одинаковый объем и форму.
- Экономичность: минимальные потери припоя.
Для плат с разной плотностью монтажа или требующих разного объема припоя используются ступенчатые трафареты – на разных участках трафарета разная толщина, что позволяет наносить разные объемы пасты.
Точечное дозирование
Для прототипирования, ремонта или плат с необычной геометрией используется метод дозирования. Паста подается из шприца с помощью автоматического дозатора, управляемого компьютером.
- Содержимое шприца подается к игле под давлением воздуха или шаговым двигателем.
- При открытии клапана образуется импульс давления, выдавливающий точное количество пасты на нужное место.
- Скорость процесса ниже, чем при трафаретной печати (может занять минуты на каждую плату), но зато не требуется изготовление трафарета.
Этот метод удобен для:
- Малых партий и прототипов.
- Плат с компонентами необычных размеров.
- Когда нужна гибкость в объеме припоя на каждой точке.
Контроль качества
После нанесения пасты используется 3D-контроль (SPI – Solder Paste Inspection). Специальная камера сканирует поверхность платы и измеряет:
- Толщину пасты в каждой точке.
- Площадь нанесенного пятна.
- Высоту отпечатка.
Это позволяет выявить типовые проблемы (недостаток пасты, пересыпание, смещение относительно контактной площадки) еще до поступления платы в печь оплавления. Дефекты на этом этапе исправляются быстрее, чем переделка после пайки.
Пайка оплавлением в печи
Далее плата подается в печь оплавления. Процесс состоит из нескольких температурных зон, которые плата проходит последовательно:
- Фаза предварительного нагрева: температура поднимается до 150-180°C за 60-120 секунд. На этом этапе припой размягчается, но не расплавляется.
- Активация флюса: при 180-200°C флюс активируется и начинает удалять окислы с поверхностей.
- Оплавление припоя: температура достигает 240-260 °C (для свинцовых) или 250-280°C (для бессвинцовых). Припой расплавляется, компоненты самоцентрируются благодаря поверхностному натяжению расплава.
- Охлаждение: плата охлаждается до комнатной температуры.
Весь цикл занимает 3–5 минут. Параметры печи (время, температура, скорость подъема) тщательно контролируются и обычно фиксируются в технологическом профиле для каждого типа печатной платы.
Заключение
Паяльная паста – это не просто вариант припоя, а целая технология, которая стала настоящей революцией для электронного производства. При ручной работе она требует аккуратности и понимания базовых параметров, но позволяет паять микросхемы и компоненты, недоступные для традиционного припоя. В промышленности паста – это основа автоматизации, обеспечивающая точность, скорость и экономию материалов.
Чип-конденсатор – это компактный пассивный компонент для поверхностного монтажа (SMD), который накапливает электрический заряд. Он состоит из двух электродов, разделенных диэлектриком, и имеет прямоугольную форму с металлическими площадками по торцам для пайки к контактным площадкам на поверхности ПП. Размеры стандартизированы (например, 0805 — 2×1,25 мм). Емкость — от пикофарад до миллифарад, напряжение — от 6,3 В до 2 кВ.
Емкость зависит от площади электродов, типа диэлектрика и расстояния между ними. В чипах многослойная структура увеличивает площадь, делая компонент компактным.
Принцип работы
При подаче напряжения заряд накапливается на электродах, создавая поле в диэлектрике. При разряде заряд отдается — это сглаживает пульсации или блокирует постоянный ток.
На высоких частотах чип-конденсатор пропускает переменный сигнал, но блокирует постоянный. Резонансная частота определяет диапазон: выше нее он ведет себя как индуктивность. Стабильность зависит от диэлектрика:
- класс I (C0G) — почти без изменений при нагреве,
- класс II (X7R) — с небольшим дрейфом.
Области применения
Чип-конденсаторы, в основном, используют на промышленных автоматизированных производствах электроники. Их основные роли в электрических схемах:
- Фильтрация: сглаживают шум на питании (байпасные конденсаторы рядом с микросхемами).
- Блокировка постоянного тока: пропускают сигнал в аудио- и RF-схемах.
- Резонанс: в фильтрах и генераторах для настройки частоты.
Используют в смартфонах, компьютерах, автоэлектронике — там, где нужна высокая плотность монтажа.
Отличия от конденсаторов для сквозного монтажа
|
Параметр |
Чип-конденсатор (SMD) |
Конденсаторы для сквозного монтажа (THT) |
|
Монтаж |
На поверхность ПП |
Отверстия в плате |
|
Размеры |
От 0,4×0,2 мм |
От 5 мм и больше |
|
Паразиты |
Низкие (ESL <0,5 нГн) |
Высокие (длинные выводы) |
|
Частоты |
До 10 ГГц |
До 1 ГГц |
|
Плотность |
Высокая |
Низкая |
Чипы лучше для вибраций и серийного производства, THT — для прототипов – их проще менять.
Виды чип-конденсаторов
Классифицируют по диэлектрику и конструкции. Каждый тип имеет уникальные свойства по емкости, потерям и стабильности.
Керамические многослойные (MLCC)
Наиболее распространены (90% рынка). Много слоев керамики с внутренними электродами.
- Класс I (C0G/NPO): Высокая стабильность (±30 ppm/°C), низкие потери (tan δ <0,001). Емкость до 0,1 мкФ. Для прецизионных фильтров, осцилляторов, RF-схем.
- Класс II (X7R, X5R): Емкость 0,1–100 мкФ, дрейф ±15% в диапазоне -55...+125°C. X7R стабильнее при температурах, X5R — для высоких емкостей. Для развязки питания, байпасов.
- Класс III (Y5V, Z5U): До 10 мкФ, дрейф до 80%. Низкая стабильность, только для DC-сглаживания при комнатной температуре.
Танталовые
Диэлектрик — оксид тантала (Ta₂O₅) на пористом аноде. Плотная структура дает высокую емкость (1–1000 мкФ) при низком ESR (<0,1 Ом). Полярные, напряжение 2–50 В. Риск вздутия или пробоя при обратной полярности или перегрузке. Для стабильного питания в смартфонах, ноутбуках.
Полимерные алюминиевые
Анод из алюминия, полимерный электролит (например, полианилин). ESR 10–50 мОм, пульсации тока до 5 А, емкость 10–2200 мкФ при 2–35 В. Низкие потери, долговечность (2000+ часов при 105°C). Идеальны для DC-DC преобразователей, где нужен высокий ток.
Суперконденсаторы (EDLC)
Двойной электрический слой на пористом угле. Емкость 0,1–10 Ф при низком напряжении (2,7–5,5 В). ESR 30–100 мОм. Быстрая зарядка/разрядка (миллисекунды), миллионы циклов. Для резервного питания, буферизации в IoT, энергосбережения.
|
Тип |
Емкость |
Напряжение |
ESR |
Стабильность |
Применение |
|
MLCC C0G |
До 0,1 мкФ |
6–200 В |
<0,01 Ом |
Высокая |
RF, фильтры |
|
MLCC X7R |
0,1–100 мкФ |
6–100 В |
0,01 Ом |
Средняя |
Развязка питания |
|
Тантал |
1–1000 мкФ |
2–50 В |
<0,1 Ом |
Средняя |
Стабильное питание |
|
Полимерные алюминиевые |
10–2200 мкФ |
2–35 В |
10 мОм |
Хорошая |
Преобразователи, моторы |
|
Суперконденсаторы |
0,1–10 Ф |
2,7 В |
30 мОм |
Низкая емкость |
Резерв, пиковые нагрузки |
Как выбрать чип-конденсатор
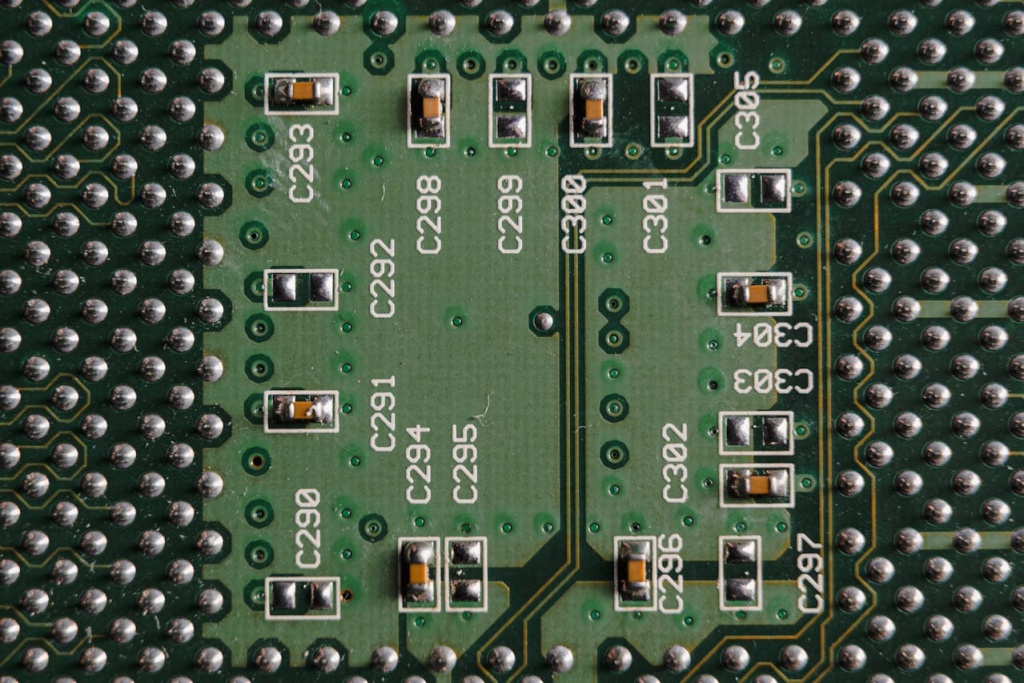
Выбор определяют требования схемы. Среди основных характеристик, которые необходимо оценивать:
- Емкость и напряжение: Запас по напряжению должен превышать номинал в 2–3 раза. Для байпасов — 0,1 мкФ, для электролитов — 10–470 мкФ.
- Частота и потери: Высокие частоты (>1 МГц) — MLCC C0G. Низкие ESR — тантал/полимер.
- Температура: X7R для -55...+125°C, избегайте Y5V в изменяющихся условиях окружающей среды.
- Размер и плотность: 0402/0603 для плотных плат, 1206+ для ручной пайки.
- Ток и пульсации: Проверяйте максимальную величину тока пульсаций (полимерные модели в этом плане лучше танталовых).
- Надежность: проверяйте даташит на снижение емкости под постоянным напряжением. Например, у MLCC X7R она составляет 80%.
Технология поверхностного монтажа (Surface Mount Technology, SMT) сделала современную электронику такой, какой мы привыкли ее видеть – компактной, но функциональной и производительной. В ее основе лежит использование SMD-компонентов (Surface Mount Devices) – компактных элементов для монтажа на поверхности печатной платы, пришедших на смену более крупным выводным (THT). И в этой обзорной статье мы рассмотрим основные виды SMD-компонентов и их использование.
Общая информация: Что такое SMD-компоненты
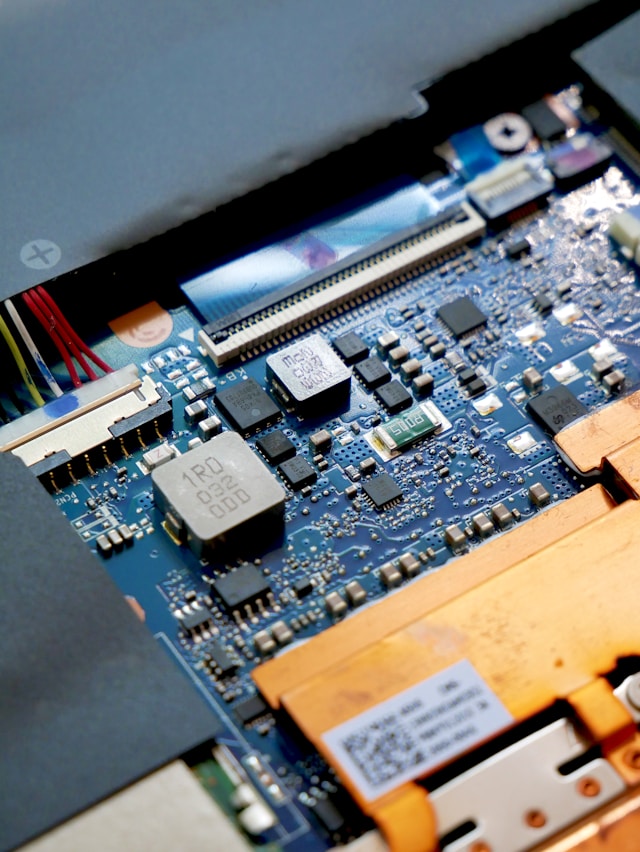
SMD (Surface-Mount Device) — обширная группа электронных компонентов, отличающаяся технологией монтажа на печатных платах (ПП). В отличие от элементов с круглыми проволочными выводами, у SMD выводы плоские, вынесенные в линии по краям корпуса и предназначенные для пайки к контактным площадкам. Подобное техническое решение позволяет существенно сократить размеры и повысить плотность монтажа.
Виды SMD-компонентов с описаниями и подвидами
Согласно основной классификации, SMD-компоненты подразделяются на две ключевые категории: пассивные и активные. Каждая категория делится на виды.
Пассивные
Это элементы, которые не способны усиливать или генерировать электрические сигналы, а лишь оказывают влияние на параметры электрической цепи за счет ограничения тока, накопления энергии или создания магнитных полей. Они не требуют внешнего источника питания для своей работы и выполняют вспомогательные функции, такие как стабилизация напряжения, фильтрация, деление тока и напряжения, но обеспечивают базовые электрические характеристики схем и широко применяются в электронных устройствах различной степени сложности, от мобильной техники до промышленного оборудования.
- Резисторы. Ограничивают ток, делят напряжение и подавляют помехи в цепях. Типоразмеры резисторов представлены стандартами 0402, 0603, 0805 и другими, что отражает размеры в сотых и тысячных дюймах. Резисторы изготавливаются из различных материалов и маркируются цифровым кодом сопротивления.
- Конденсаторы. Отвечают за накопление и фильтрацию электрического сигнала, сглаживание колебаний и устранение высокочастотных шумов. В SMD-форме применяются керамические (MLCC), танталовые, электролитические и пленочные конденсаторы, различающиеся конструкцией и электрическими параметрами.
- Катушки индуктивности. Накапливают энергию в магнитном поле, фильтруют и преобразуют сигналы в блоках питания и высокочастотных цепях. Компактные SMD-катушки обычно имеют ферритовый сердечник и стандартизированные типоразмеры.
- Предохранители. Защищают устройство от перегрузки или короткого замыкания; в SMD-исполнении представлены тонкопленочными и керамическими вариантами.
Активные
Активные SMD-компоненты способны изменять, усиливать или генерировать электрические сигналы в электронной схеме. Они требуют внешнего источника питания для своей работы и выполняют функции управления, обработки и преобразования сигналов.
- Транзисторы. Основные элементы для усиления и коммутации сигналов. В SMD-формате распространены биполярные (BJT) и полевые транзисторы (MOSFET) в корпусах SOT-23, SOT-223 и аналогичных. Конструктивные особенности влияют на тепловыделение и монтаж.
- Диоды. Обеспечивают одностороннее протекание тока, используются в выпрямителях, схемах защиты и модуляции. Дополнительная классификация включает выпрямительные, светодиоды (LED), стабилитроны, варикапы и диоды Шоттки, различающиеся по корпусу (SOD-123, SMA и др.) и параметрам.
- Интегральные схемы (ИС). Включают широкий класс микросхем с высокоинтегрированными функциями: логические, процессорные, усилительные, контроллеры питания и др. Типовые корпуса — SOIC, QFP, TQFP, BGA (Ball Grid Array). Особенности BGA заключаются в расположении большого количества выводов под корпусом, что позволяет повысить плотность монтажа, но усложняет ремонт.
- Тиристоры и триоды. Применяются в силовой электронике для управления большими токами и напряжениями, в том числе в схемах регулируемого питания и при преобразовании импульсов.
Дополнительные виды СМД-компонентов
- Кварцевые резонаторы и фильтры. Обеспечивают стабильность частоты в высокочастотных схемах за счет механических колебаний кварцевого кристалла.
- Разъемы и клеммы с SMD-креплением. Применяются для обеспечения электрических соединений с внешними устройствами и модулями.
Выводы
SMD-компоненты представляют собой «фундамент» современных электронных изделий. Их классификация на пассивные и активные типы позволяет систематизировать подход к проектированию и ремонту устройств. Миниатюризация элементов благодаря технологии поверхностного монтажа повышает плотность монтажа, снижает себестоимость производства и улучшает эксплуатационные характеристики. А разнообразие типов корпусов и электрических свойств SMD-компонентов требует глубокого технического понимания для правильного выбора и применения в конкретных схемах.
Резисторы являются одними из наиболее распространенных электронных компонентов, применяемых практически в каждом электрическом или электронном устройстве. Помимо ключевых электрических характеристик, таких как номинальное сопротивление, мощность рассеивания и точность, важным аспектом является их конструктивное исполнение — тип корпуса. Корпус определяет не только габаритные размеры элемента и способ его установки на печатную плату, но и напрямую влияет на технические параметры, включая мощность, температурный коэффициент сопротивления и надежность работы в различных условиях эксплуатации.
Существует два основных способа монтажа резисторов: выводной (THT) монтаж в отверстия печатной платы и поверхностный монтаж (SMD). Каждый из этих способов предполагает использование корпусов со специфическими конструктивными особенностями и системами маркировки. На этом мы и остановимся в статье подробнее.
Что такое резистор и как он работает
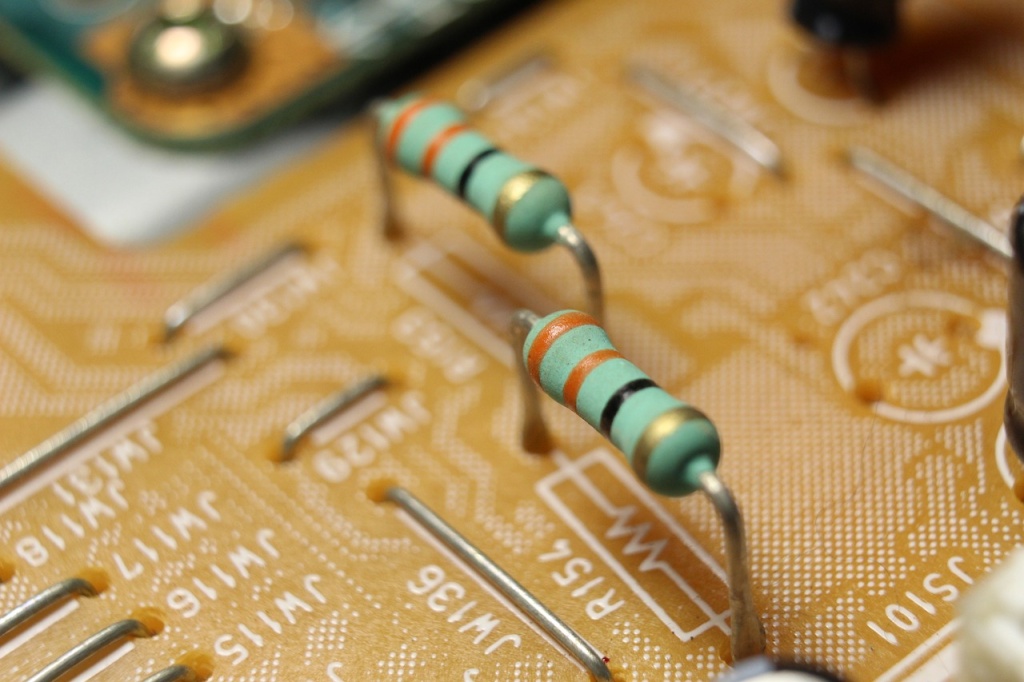
Резистор — это пассивный электронный компонент, создающий дополнительное сопротивление в электрической цепи и преобразующий часть электрического сигнала преобразуется в тепло.
В основе его работы лежит закон Ома, который описывает зависимость между напряжением (U), силой тока (I) и сопротивлением (R):
U=I×RU=I×R
Из этого закона следует, что при заданном напряжении увеличение сопротивления приводит к уменьшению силы тока, протекающего через элемент. Сопротивление элемента измеряется в омах (Ом) и зависит от материала резистивного элемента, его длины и площади поперечного сечения.
Основные функции резисторов в электронных схемах:
- ограничение силы тока в цепи для защиты компонентов от перегрузки,
- деление напряжения между различными участками схемы,
- создание токовых путей с заданным сопротивлением,
- рассеивание энергии в виде тепла.
Ключевые характеристики:
- Номинальное сопротивление — заявленное сопротивление, измеряемое в омах (Ом), килоомах (кОм) или мегаомах (МОм)
- Мощность рассеивания — максимальная мощность, которую удастся рассеивать без перегрева и выхода из строя, измеряется в ваттах (Вт). Вычисляется по формуле P=I2×RP=I2×R
- Допуск (точность) — допустимое отклонение фактического сопротивления от номинального значения, выражается в процентах (например, ±1%, ±5%, ±10%)
- Температурный коэффициент сопротивления (ТКС) — изменение сопротивления при изменении температуры, измеряется в ppm/°C
Превышение допустимой мощности рассеивания приводит к перегреву резистора, изменению его параметров и в конечном итоге к выходу из строя. По этой причине при проектировании электронных устройств важно правильно рассчитывать необходимую мощность и выбирать правильный тип корпуса, обеспечивающий достаточный теплоотвод.
Типы корпусов резисторов для выводного монтажа
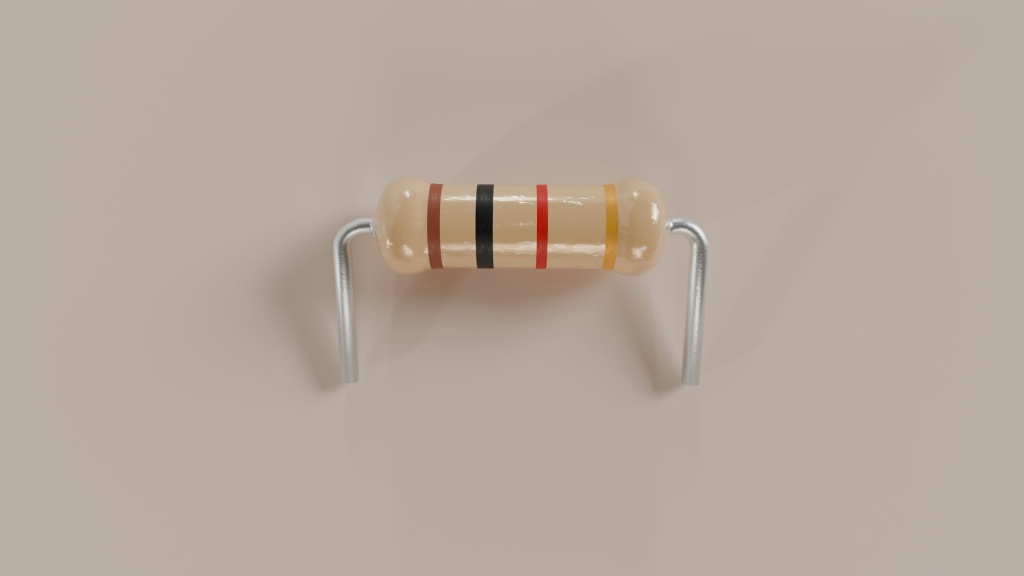
Они представляют собой традиционный тип электронных компонентов, которые устанавливаются путем установки выводов в отверстия печатной платы с последующей пайкой с обратной стороны. Они широко применяются как в радиолюбительской практике, так и в промышленном производстве электронной аппаратуры.
Конструктивные особенности
Промышленно выпускаемые резисторы для выводного монтажа обычно имеют выводы, ориентированные в осевом направлении. По форме они, как правило, круглые, но у некоторых типов могут быть и плоские. Перед установкой выводы деформируют или изгибают, придавая им необходимую геометрическую форму (обычно в форме буквы П) — этот процесс называется формованием выводов. Минимальное расстояние от корпуса до места изгиба должно быть не менее пяти миллиметров.
Резисторы на печатной плате размещают либо горизонтально, либо вертикально, но не наклонно. При размещении желательно, чтобы нанесенная на корпус маркировка после установки оказалась удобно читаемой, т.е. сверху. Компонент может размещаться с опорой на печатную плату или приподнятым над ней — последнее обеспечивает лучший теплоотвод или предотвращает электрический пробой при повышенном рабочем напряжении.
Основные типы корпусов выводных резисторов
Металлопленочные резисторы МЛТ
Резисторы МЛТ (металлопленочные лакированные теплостойкие) являются одними из самых распространенных типов. Конструктивно они состоят из керамической трубки, на поверхность которой нанесен тонкий слой специального сплава толщиной 0,1 мкм, образующий токопроводящую пленку. У высокоомных этот слой выполнен в форме спирали. На концы стержня с токопроводящим покрытием напрессованы металлические колпачки, к которым приварены контактные выводы. Снаружи корпус покрыт влагостойкой цветной эмалью.
Элементы выпускаются с номинальной мощностью рассеивания 0,125, 0,25, 0,5, 1 и 2 Вт. Диапазон номинальных сопротивлений составляет от 8,2 Ом до 10 МОм. По сравнению с компонентами типа ВС при одинаковой мощности они имеют значительно меньшие габаритные размеры.
Габаритные размеры:
|
Мощность (Вт) |
Диаметр D (мм) |
Длина L (мм) |
Диаметр вывода d (мм) |
|
0,125 |
2,2 |
6 |
0,5 |
|
0,25 |
3 |
7 |
0,6 |
|
0,5 |
4,2 |
10,8 |
0,8 |
|
1 |
6,6 |
13 |
0,8 |
|
2 |
8,6 |
18,5 |
1 |
Резисторы ОМЛТ
Резисторы ОМЛТ имеют аналогичные электрические параметры, но обладают повышенной механической прочностью и надежностью.
Проволочные мощные резисторы ПЭВ и ПЭВР
Проволочные резисторы ПЭВ (проволочные эмалированные влагостойкие) и ПЭВР (с возможностью регулировки) представляют собой мощные компоненты, предназначенные для работы в цепях постоянного или переменного тока. Конструктивно они выполнены в виде трубчатого керамического основания из высокопрочного ультрафарфора или талько-шамотной огнеупорной керамики.
В качестве обмотки для низкоомных резисторов используется константановая проволока, для высокоомных — нихромовая проволока. Они покрыты слоем теплостойкой неорганической стекловидной эмали зеленого цвета. Выводы— жесткие, ленточного типа с отверстиями под винт или для подпайки внешних проводников.
Номинальное сопротивление — от 1 Ом до 100 кОм, рассеиваемая мощность в зависимости от номинала — от 3 Вт до 160 Вт. Допустимое отклонение сопротивления составляет ±5% или ±10%. Способ монтажа — навесной, с использованием специальных креплений.
Углеродистые и керамические резисторы
Помимо металлопленочных и проволочных, выпускаются углеродистые резисторы различной мощности (от 0,125 до 2 Вт), а также керамические высокомощные резисторы (от 5 до 50 Вт и выше). Они отличаются повышенной устойчивостью к температурным воздействиям и способностью рассеивать большие мощности.
Маркировка выводных резисторов
Для маркировки номинального сопротивления выводных резисторов применяется цветовая маркировка в виде цветных колец, нанесенных на корпус компонента. Каждому цвету соответствует определенное цифровое значение.
Цветная маркировка может состоять из четырех или пяти колец:
Четырехполосная маркировка (для резисторов с допуском 2%, 5%, 10%):
- первое и второе кольца обозначают численную величину сопротивления в Омах,
- третье кольцо — множитель (степень числа 10),
- четвертое кольцо — допуск (точность) в процентах.
Пятиполосная маркировка (для прецизионных компонентов с допуском 0,1%–2%):
- первые три кольца — численная величина сопротивления,
- четвертое кольцо — множитель,
- пятое кольцо — допуск.
Таблица соответствия цветов и значений:
|
Цвет |
Цифра |
Множитель |
Допуск |
|
Черный |
0 |
×1 |
— |
|
Коричневый |
1 |
×10 |
±1% |
|
Красный |
2 |
×100 |
±2% |
|
Оранжевый |
3 |
×1000 |
— |
|
Желтый |
4 |
×10000 |
— |
|
Зеленый |
5 |
×100000 |
±0,5% |
|
Синий |
6 |
×1000000 |
±0,25% |
|
Фиолетовый |
7 |
×10000000 |
±0,1% |
|
Серый |
8 |
— |
— |
|
Белый |
9 |
— |
— |
|
Золотой |
— |
×0,01 |
±5% |
|
Серебряный |
— |
×0,1 |
±10% |
Маркировка на корпусе сдвинута к одному из выводов и читается слева направо. Первая полоса при этом — ближайшая к выводу резистора. Если из-за малого размера элемента цветную маркировку невозможно сдвинуть к одному из выводов, то первый знак делается полосой с шириной приблизительно вдвое большей, чем остальные.
Пример расшифровки: резистор с маркировкой коричневое-черное-красное-серебряное кольцо имеет сопротивление 10 × 100 = 1000 Ом (1 кОм) с допуском ±10%.
Мощность выводных резисторов обозначается на принципиальных электрических схемах графически:
- три косые черточки — 0,05 Вт,
- две черточки — 0,125 Вт,
- одна черточка — 0,25 Вт,
- горизонтальная линия — 0,5 Вт.
- Элементы мощностью 1 Вт и выше маркируются римскими цифрами внутри прямоугольника.
Типы корпусов SMD-резисторов
SMD-резисторы (Surface Mounted Device — устройства для поверхностного монтажа) представляют собой компактные компоненты без проволочных выводов, предназначенные для пайки непосредственно на поверхность печатной платы. Такой тип монтажа позволяет значительно уменьшить габариты электронных устройств, повысить плотность монтажа компонентов и автоматизировать процесс сборки.
Конструктивные особенности
Они изготавливаются по тонкопленочной или толстопленочной технологии и имеют низкопрофильный корпус. По форме они могут быть прямоугольными, квадратными, круглыми (цилиндрическими) или овальными. Большинство SMD-резисторов имеет прямоугольную форму корпуса (чип-резисторы), но существует особая категория цилиндрических SMD-резисторов в корпусах MELF.
Высота прямоугольных корпусов не превышает 1–2 мм. Контактные площадки расположены на торцах компонента, что обеспечивает надежное соединение с печатной платой при пайке оплавлением или волной припоя.
Типоразмеры чип-резисторов
Обозначение типоразмера SMD-резисторов состоит из четырех цифр. Две первые цифры соответствуют длине корпуса, а две последние — ширине. Существует две системы кодирования:
- Дюймовая система: размеры указаны в сотых долях дюйма (например, 0805 означает 0,08 дюйма × 0,05 дюйма).
- Метрическая система: размеры указаны в миллиметрах (например, 2012 означает 2,0 мм × 1,2 мм). Иногда для отличия метрической системы после кода добавляют букву М (например, 2012М).
Основные типоразмеры SMD чип-резисторов:
|
Типоразмер (дюймы) |
Типоразмер (метрический) |
Длина (мм) |
Ширина (мм) |
Мощность (Вт) |
Напряжение (В) |
|
008004 |
0201 |
0,25 |
0,125 |
— |
— |
|
01005 |
0402 |
0,4 |
0,2 |
— |
— |
|
0201 |
0603 |
0,6 |
0,3 |
— |
— |
|
0402 |
1005 |
1,0 |
0,5 |
0,063 |
50 |
|
0603 |
1608 |
1,6 |
0,8 |
0,1 |
100 |
|
0805 |
2012 |
2,0 |
1,2 |
0,125 |
200 |
|
1206 |
3216 |
3,2 |
1,6 |
0,25 |
400 |
|
1210 |
3225 |
3,2 |
2,5 |
0,25 |
400 |
|
1812 |
4532 |
4,5 |
3,2 |
0,5 |
400 |
|
2010 |
5025 |
5,0 |
2,5 |
0,63 |
400 |
|
2512 |
6332 |
6,4 |
3,2 |
1,0 |
400 |
Максимальная мощность рассеивания SMD-резисторов типоразмеров 01005…2512 составляет 0,031–1 Вт соответственно. Самые миниатюрные типоразмеры (0201, 0402) применяются в портативной электронике и медицинских устройствах, где критичны габариты. Наиболее распространенными в радиолюбительской практике и серийном производстве являются типоразмеры 0603, 0805 и 1206.
Цилиндрические SMD-резисторы MELF
Особую категорию SMD-резисторов составляют компоненты в корпусах MELF (Metal Electrode Leadless Face — металлический электрод с безвыводными торцами). Они имеют цилиндрическую форму корпуса и металлические безвыводные контакты на торцах.
Конструкция MELF-резисторов: основой служит стержень из высокочистой керамики (оксид алюминия Al₂O₃). На его поверхность наносится резистивный слой из металлической или углеродной пленки. По бокам керамического стержня прижимаются никелированные стальные заглушки, покрытые чистым оловом — это торцевые контакты-выводы резистора. Для достижения целевого значения сопротивления на поверхности резистивного слоя выполняется лазерная спиралевидная нарезка. Проводящий резистивный слой покрывается лаковым покрытием для защиты.
Преимущества MELF-резисторов:
- площадь охлаждения резистивного слоя в 3 раза больше, чем у плоских SMD-резисторов аналогичного типоразмера,
- больший объем керамического тела обеспечивает лучшее рассеивание тепла,
- высокая надежность и стабильность параметров,
- низкий температурный коэффициент сопротивления (5–100 ppm/°C),
- устойчивость к влажности и термическим воздействиям.
Недостатки: цилиндрический корпус может скатываться с рабочих поверхностей при монтаже, что требует правильной настройки давления при автоматическом монтаже.
Типоразмеры MELF-резисторов:
- MicroMELF (MMU) 0102: диаметр 1,1 мм × длина 2,2 мм, мощность 0,16–0,3 Вт
- MiniMELF (MMA) 0204: диаметр 1,4 мм × длина 3,6 мм, мощность до 0,5 Вт
- MELF (MMB) 0207: диаметр 2,2 мм × длина 5,8 мм, мощность до 1 Вт
Резисторы в корпусах MELF эквивалентны по размерам плоским чип-резисторам 0805, 1206 и 2512 соответственно. Максимальная рабочая температура при максимальной мощности составляет +155°C.
Маркировка SMD-резисторов
Из-за ограниченного пространства на корпусе применяется специальная компактная система маркировки. Маркировка наносится на верхнюю часть корпуса и содержит информацию только о номинальном сопротивлении и, в определенных случаях, о точности. Мощность резистора определяется визуально по габаритным размерам (типоразмеру).
Трехзначная цифровая маркировка (для резисторов с допуском 5%–10%)
Маркировка состоит из трех цифр XYZ:
- Первые две цифры (XY) — численная величина сопротивления в Омах
- Третья цифра (Z) — множитель, равный 10 в степени Z (количество нулей, которые нужно добавить)
Примеры:
- 332: 33 × 10² = 3300 Ом = 3,3 кОм
- 273: 27 × 10³ = 27000 Ом = 27 кОм
- 100: 10 × 10⁰ = 10 Ом
Для номиналов сопротивлений ниже 10 Ом в маркировку вводится буква R, которая указывает положение десятичной точки:
- 5R6: 5,6 Ом
- R12: 0,12 Ом
Четырехзначная цифровая маркировка (для резисторов с допуском 1%–5%)
Маркировка состоит из четырех цифр XYZW:
- Первые три цифры (XYZ) — численная величина сопротивления в Омах
- Четвертая цифра (W) — множитель (степень числа 10)
Примеры:
- 3301: 330 × 10¹ = 3300 Ом = 3,3 кОм
- 5R60: 5,6 Ом
Кодовая маркировка EIA-96 (для прецизионных резисторов с допуском 1%)
Для высокоточных моделей применяется более компактная трехсимвольная маркировка по стандарту EIA-96 (Electronic Industries Alliance). Маркировка состоит из двух цифр и одной буквы:
- Первые две цифры — код номинала от 01 до 96, который соответствует числу сопротивления от 100 до 976 согласно таблице E96
- Третий символ (буква) — код множителя: Z, Y (R), X (S), A, B (H), C, D, E, F
Таблица множителей:
|
Буква |
Множитель |
|
Z |
0,001 |
|
Y или R |
0,01 |
|
X или S |
0,1 |
|
A |
1 |
|
B или H |
10 |
|
C |
100 |
|
D |
1000 |
|
E |
10000 |
|
F |
100000 |
Примеры:
- 01Y: код 01 = 100, множитель Y = 0,01 → 100 × 0,01 = 1 Ом
- 29B: код 29 = 196, множитель B = 10 → 196 × 10 = 1960 Ом = 1,96 кОм
- 41B: код 41 = 261, множитель B = 10 → 261 × 10 = 2610 Ом = 2,61 кОм
Использование буквы в качестве множителя предотвращает путаницу с трехзначной системой маркировки.
Выводы
Тип корпуса резистора — критически важный параметр, определяющий не только способ монтажа компонента на печатную плату, но и его характеристики.
- Резисторы для выводного монтажа остаются востребованными в производстве, особенно когда требуется высокая мощность рассеивания, удобство ремонта или работа в условиях повышенных механических нагрузок. Основные типы корпусов – МЛТ и ОМЛТ для мощностей до 2 Вт, а также проволочные резисторы ПЭВ и ПЭВР для мощностей от 3 до 160 Вт. Маркировка осуществляется цветными кольцами, что обеспечивает удобство визуального определения номинала.
- SMD-резисторы доминируют в современной электронике благодаря компактным размерам, возможности автоматизированного монтажа и высокой плотности размещения на печатной плате. Стандартные элементы прямоугольной формы выпускаются в типоразмерах от 0201 до 2512 с мощностью от 0,031 до 1 Вт. Цилиндрические MELF-резисторы обеспечивают улучшенный теплоотвод и стабильность параметров при аналогичных габаритах. Маркировка осуществляется трех- или четырехзначными цифровыми кодами, а для прецизионных компонентов применяется компактная система EIA-96.
Несмотря на то, что тип корпуса является очень важной характеристикой, при выборе элементов также необходимо учитывать требования к мощности рассеивания, точности, габаритам, стоимости и условиям эксплуатации. Правильный выбор обеспечивает надежную работу электронного устройства и оптимизацию производственного процесса.
Конденсаторы являются одними из самых распространенных пассивных компонентов в электронике. При этом правильный выбор типоразмера конденсатора критически важен для обеспечения надежной работы электронной аппаратуры и оптимального использования пространства на печатной плате.
Что такое конденсатор в электронике
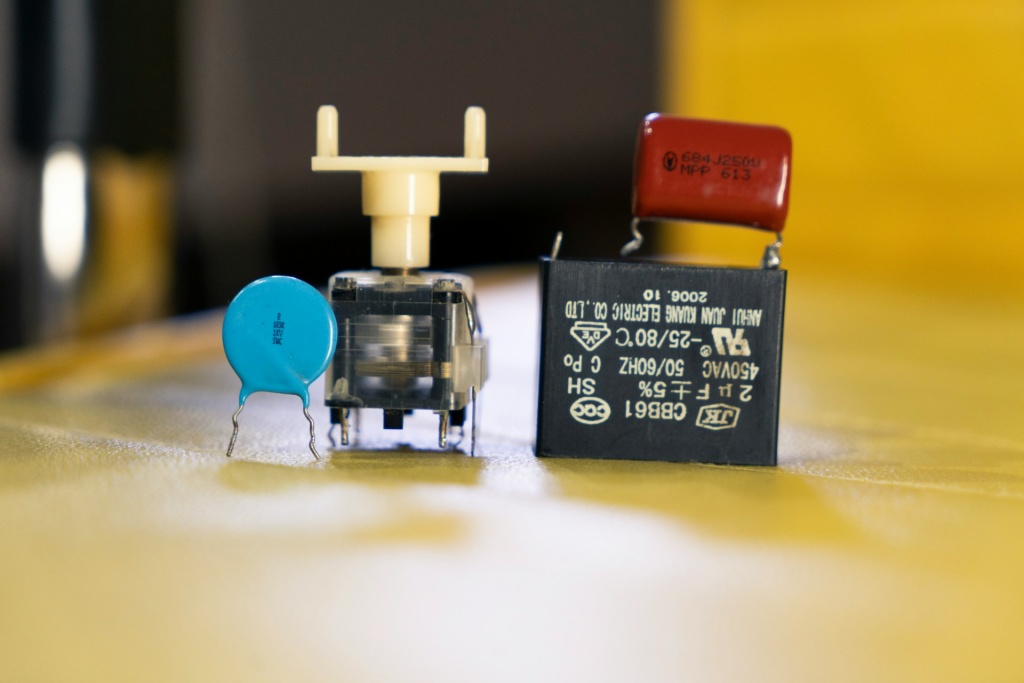
Конденсатор представляет собой двухполюсный электронный компонент, способный накапливать и сохранять электрический заряд. Конструктивно он состоит из двух проводящих пластин (электродов), разделенных диэлектрическим материалом — изолятором, который не проводит электричество.
Принцип работы конденсатора основан на способности накапливать противоположные заряды на электродах. При подключении к источнику питания на одной пластине собираются электроны (отрицательно заряженные частицы), а на другой — ионы (положительно заряженные частицы). Диэлектрик предотвращает прямое соединение пластин, что позволяет сохранять заряд даже после отключения внешнего напряжения.
Основными характеристиками конденсаторов являются:
- Емкость — количество заряда, которое способен накопить конденсатор, измеряется в фарадах (Ф), но чаще используются микрофарады (мкФ), нанофарады (нФ) и пикофарады (пФ)
- Рабочее напряжение — максимальное напряжение, при котором конденсатор может стабильно функционировать без риска повреждения
- Температурный коэффициент — степень изменения емкости в зависимости от температуры
Как и другие электронные компоненты, конденсаторы можно разделить на две большие группы – для выводного (THT) и поверхностного (SMD) монтажа. Рассмотрим их по отдельности.
Виды THT конденсаторов
THT (Through-Hole Technology) конденсаторы предназначены для монтажа в сквозные отверстия печатных плат. Их выводы монтируются непосредственно через отверстия платы и закрепляются с помощью пайки с обратной стороны. Их существует несколько видов с несколькими типоразмерами в каждом.
Керамические дисковые
Изготавливаются из маленького керамического диска, покрытого с двух сторон проводящим материалом (обычно серебром). В качестве диэлектрика используется высококачественная керамика, в состав которой входит ультрафарфор, ультрастеатит или титанат бария.
Особенности:
- Неполярность — могут использоваться в цепях переменного тока
- Отличные частотные характеристики
- Минимальные потери при утечке токов
- Возможность работы с сигналами переменной полярности
- Компактные размеры и низкая стоимость
- Высокая температурная стабильность для конденсаторов класса 1 (NP0, C0G)
Типоразмеры:
|
Емкость, пФ |
Диаметр диска (D), мм |
Шаг выводов (F), мм |
|
1 – 24 |
4 |
2,5 |
|
27 – 39 |
5 |
2,5 |
|
43 – 62 |
6,3 |
2,5 |
|
68 – 110 |
8 |
5 |
|
120 – 160 |
10 |
5 |
Конденсаторы с диэлектриком класса II (Y5V, Y5P, Z5U) могут иметь диаметры от 4 до 24 мм с шагом выводов 5, 7,5 или 10 мм в зависимости от напряжения и емкости.
Электролитические алюминиевые
Имеют конструкцию, в которой анодом служит алюминиевая фольга, диэлектриком — оксидная пленка, а катодом — электролит (жидкий, гелеобразный или твердый). Элементы свернуты в рулон и помещены в цилиндрический алюминиевый корпус.
Особенности:
- Требуют соблюдения полярности при монтаже
- Высокая удельная емкость (от 0,1 мкФ до нескольких тысяч мкФ)
- Высокий максимально допустимый пульсирующий ток
- Рабочие температуры от -55°C до +125°C в зависимости от серии
- Оптимальное соотношение цена/производительность
Существующие типоразмеры (радиальные выводы):
|
Диаметр корпуса (Ø), мм |
Длина корпуса (L), мм |
Шаг выводов, мм |
Типичная емкость |
|
5 |
7 – 11 |
2 |
1 – 47 мкФ |
|
6,3 |
7 – 11 |
2,5 |
10 – 100 мкФ |
|
8 |
11,5 – 16 |
3,5 |
47 – 220 мкФ |
|
10 |
12,5 – 20 |
5 |
100 – 1000 мкФ |
|
12,5 |
20 – 25 |
5 |
470 – 2200 мкФ |
|
16 |
25 – 35,5 |
7,5 |
1000 – 4700 мкФ |
|
18 |
35,5 – 40 |
7,5 |
2200 – 10000 мкФ |
Низкоимпедансные и высокотемпературные серии могут иметь схожие размеры, но отличаются электрическими характеристиками.
Танталовые
Используют тантал в качестве материала анода и оксид тантала в качестве диэлектрика. Благодаря высокой диэлектрической проницаемости оксида тантала, эти конденсаторы обладают высокой удельной емкостью при компактных размерах.
Особенности:
- При подключении требуется соблюдать полярность
- Высокая емкость в малом корпусе (обычно не более 7 мм)
- Минимальный ток утечки
- Большой диапазон рабочих температур (от -55°C до +125°C)
- Маленькое эквивалентное последовательное сопротивление (ESR) и индуктивность
- Высокая надежность и длительный срок службы
- Стабильность параметров во времени
Типоразмеры: Выводные танталовые конденсаторы выпускаются в различных корпусах, аналогичных электролитическим, с типичными диаметрами 6–10 мм и длиной 8–16 мм. Шаг выводов обычно составляет 2,5–5 мм.
Пленочные
Диэлектриком в них выступает полимерная пленка (полипропилен, полиэстер, поликарбонат или тефлон). На диэлектрическую пленку наносится металлическое покрытие (металлизированные) или применяется металлическая фольга (фольговые).
Особенности:
- Полярность можно не соблюдать
- Низкий тангенс угла потерь (особенно у полипропиленовых — около 0,001)
- Стабильные электрические характеристики
- Широкий диапазон рабочих температур (от -55°C до +105°C)
- Высокое сопротивление изоляции
- Способность к самовосстановлению при пробое диэлектрика
- Устойчивость к импульсным нагрузкам и высоким напряжениям
Типоразмеры:
|
Тип диэлектрика |
Типичные размеры корпуса (ШxВxД), мм |
Шаг выводов, мм |
Рабочее напряжение |
|
Полиэстер (MKT) |
4x9x13 |
10 |
100–630 В |
|
Полипропилен |
18x5,5x10,5 |
15 |
250–3000 В |
|
Полипропилен (силовые) |
Ø40x72 |
13,5 |
1,7–4,7 кВ |
Размеры варьируются в широких пределах в зависимости от емкости, напряжения и типа диэлектрика.
Виды SMD конденсаторов
Керамические многослойные (MLCC)
Многослойные керамические конденсаторы (MLCC — MultiLayer Ceramic Capacitors) состоят из множества слоев керамического диэлектрика с чередующимися металлизированными электродами, что обеспечивает высокую емкость при малых размерах.
Особенности:
- Не нужно соблюдать полярность
- Компактные размеры
- Высокая надежность и долговечность
- Монолитная структура обеспечивает прочность
- Низкое ESR и отличные частотные характеристики
- Возможность автоматизированной установки благодаря точным размерам
- Широкий диапазон емкостей (от 0,5 пФ до 100 мкФ)
Типоразмеры (по стандарту EIA):
|
Типоразмер EIA |
Метрический |
Размеры (ДxШ), мм |
Высота (H), мм |
|
01005 |
0402 |
0,4 × 0,2 |
0,2 |
|
0201 |
0603 |
0,6 × 0,3 |
0,3 |
|
0402 |
1005 |
1,0 × 0,5 |
0,55 |
|
0603 |
1608 |
1,6 × 0,8 |
0,9 |
|
0805 |
2012 |
2,0 × 1,25 |
1,3 |
|
1206 |
3216 |
3,2 × 1,6 |
1,5 |
|
1210 |
3225 |
3,2 × 2,5 |
1,7 |
|
1812 |
4532 |
4,5 × 3,2 |
1,7 |
|
1825 |
4564 |
4,5 × 6,4 |
1,7 |
|
2220 |
5650 |
5,6 × 5,0 |
1,8 |
|
2225 |
5664 |
5,6 × 6,3 |
2,0 |
Типоразмер 0402 является наименьшим, используемым в большинстве современных схем, где важно минимизировать размеры устройства. Типоразмер 0603 идеален для автоматического монтажа и пригоден для ручного ремонта.
Танталовые
Представляют собой миниатюрные полярные электролитические конденсаторы с твердым полимерным или диоксидно-марганцевым катодом, предназначенные для поверхностного монтажа.
Особенности:
- Полярность — маркировка обязательна
- Высокая плотность энергии
- Компактные размеры (максимальная длина около 7,3 мм)
- Низкое ESR и ESL
- Стабильность параметров
- Применение в автомобильной, медицинской электронике, аэрокосмических системах
- Надежность в высокочастотных приложениях
Существующие типоразмеры (по EIA):
|
Код EIA |
Метрический |
Размеры (ДxШxВ), мм |
|
A |
3216 |
3,2 × 1,6 × 1,6 |
|
B |
3528 |
3,5 × 2,8 × 1,9 |
|
C |
6032 |
6,0 × 3,2 × 2,5 |
|
D |
7343 |
7,3 × 4,3 × 2,9 |
|
E |
7343H |
7,3 × 4,3 × 4,1 |
Типоразмер D case является наиболее распространенным для танталовых конденсаторов средней емкости.
Электролитические алюминиевые
Имеют цилиндрический корпус с планарными выводами для пайки на контактные площадки платы.
Особенности:
- Необходимость соблюдения полярности
- Высокая емкость (от 0,1 до 1000 мкФ и более)
- Рабочие температуры от -40°C до +105°C
- Время наработки на отказ 1000–2000 часов
- Доступная цена
- Применяются в источниках питания, фильтрах
Существующие типоразмеры:
|
Код |
Диаметр (D), мм |
Длина (L), мм |
Шаг контактов (A), мм |
Ширина площадки (W), мм |
|
B |
4 |
5,4 |
4,3 |
0,65 |
|
C |
5 |
5,4 |
5,3 |
0,65 |
|
D |
6,3 |
5,4 |
6,6 |
0,65 |
|
E |
8 |
6,5 |
8,3 |
0,65 |
|
F |
8 |
10,5 |
8,3 |
0,9 |
|
G |
10 |
10,5 |
10,3 |
0,9 |
|
H |
6,3 |
7,7 |
6,6 |
0,65 |
Типоразмер корпуса обозначается буквенным кодом, который указывает на диаметр и высоту конденсатора.
Полимерные алюминиевые
Вместо жидкого или гелеобразного электролита используют проводящий полимер, что повышает надежность и рабочие характеристики.
Особенности:
- Полярность
- Очень низкое ESR (7–25 мΩ)
- Высокий пульсационный ток (до 7500 мА)
- Повышенный срок службы (2000 часов при 105°C)
- Не высыхают со временем
- Не горят и не взрываются
- Не чувствительны к изменению напряжения
- Идеальны для замены танталовых конденсаторов
Существующие типоразмеры: Полимерные SMD конденсаторы выпускаются в корпусах, аналогичных танталовым (типоразмеры D, E, V), с посадочными размерами 7,3 × 4,3 мм и высотой 2,9–4,3 мм. Также доступны низкопрофильные варианты для применений с ограниченной высотой.
Выводы
Типоразмеры конденсаторов стандартизированы и варьируются в широких пределах в зависимости от технологии монтажа, типа диэлектрика и области применения. THT конденсаторы характеризуются разнообразием форм-факторов: от миниатюрных керамических дисков диаметром 4 мм до крупных силовых пленочных конденсаторов размером 40×72 мм. SMD варианты существенно более компактны и имеют унифицированные размеры.
Правильный выбор типоразмера конденсатора критически важен для обеспечения оптимальных электрических характеристик, надежности и эффективного использования площади печатной платы. При выборе необходимо учитывать не только емкость и рабочее напряжение, но и такие параметры, как ESR, температурный диапазон, допустимый пульсационный ток и механические ограничения конструкции.
Интегральные микросхемы — ключевые элементы современной электроники. Их корпус определяет не только физическую форму и способ монтажа, но и влияет на тепловые параметры, надежность контактов и технологию производства. Для инженеров и технологов важно иметь чёткое представление о том, какие бывают корпуса микросхем, чтобы выбирать оптимальные решения в зависимости от требований устройства и производственного процесса.
Типы корпусов для выводного монтажа
Корпуса для выводного монтажа (through-hole) — классический тип для установки выводов через отверстия на печатной плате. Он обеспечивает высокую механическую прочность и удобен для производства прототипов и ремонта. Рассмотрим ключевые типы.
DIP (Dual In-line Package)
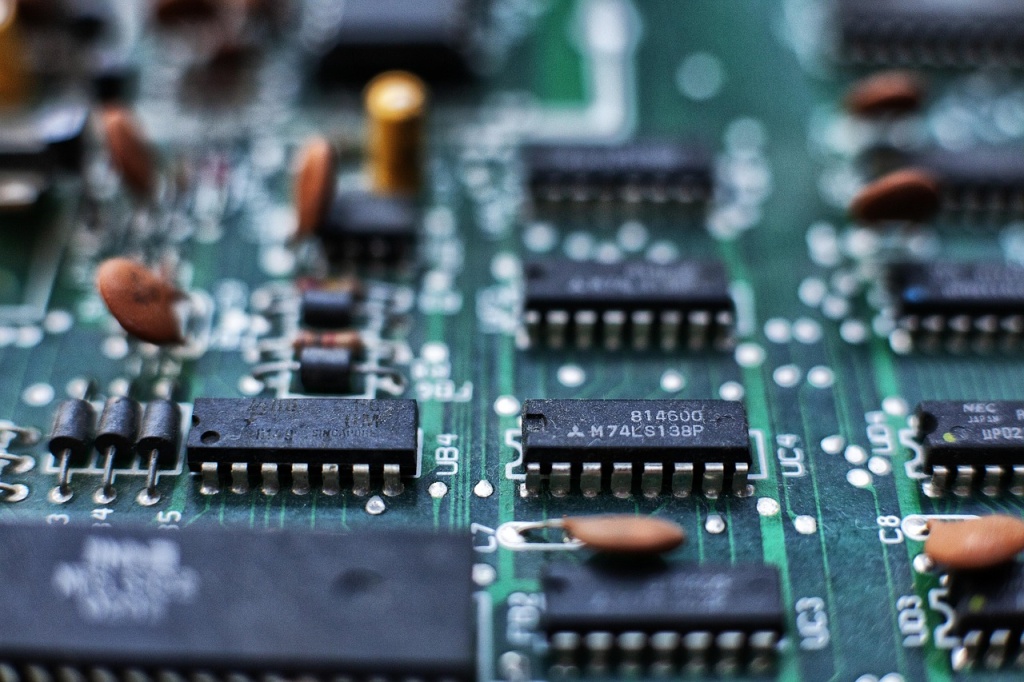
Прямоугольный корпус с двумя параллельными рядами выводов на длинных сторонах. Выводы проходят через отверстия и припаиваются с торца платы.
DIP-корпуса делятся на подвиды:
- PDIP (Plastic Dual In-Line Package). Корпус из пластика — самый распространённый тип DIP. Обеспечивает хорошую защиту кристалла и удобен для массового производства. Имеет шаг выводов 2.54 мм и стандартное расстояние между рядами 7.62 мм или 15.24 мм. Используется для микроконтроллеров, логических микросхем, усилителей и других компонентов.
- CDIP (Ceramic Dual In-Line Package). Керамический DIP корпус отличается высокой твёрдостью и устойчивостью к перепадам температуры благодаря близким коэффициентам теплового расширения керамики и полупроводника. Применяется в высоконадежной, военной и промышленной электронике, где важны стабильность и долговечность.
- HDIP (Heat-dissipating Dual In-Line Package). Версия DIP с улучшенным тепловыделением. Часто снабжена ребрами или лепестками для крепления к радиатору. Используется для микросхем с повышенным тепловыделением, чтобы эффективно отводить тепло и увеличивать надежность.
- SDIP (Small Dual In-Line Package). Уменьшенный тип DIP корпуса с меньшим шагом между выводами, чем у стандартного DIP. Позволяет снизить габариты компонента при сохранении технологии выводного монтажа. Часто применяют для компактных логических или аналоговых микросхем.
- QDIP (Quad Dual In-Line Package). Данная разновидность представляет собой DIP с дополнительными металлическими лепестками, предназначенными для крепления к радиатору. Обычно корпус имеет от 12 до 40 выводов. Создан для микросхем с высокой тепловой нагрузкой, сочетая удобство монтажа и эффективный теплоотвод.
- Другие специализированные типы. Существуют редкие модификации DIP корпусов с нестандартным шагом выводов, увеличенными размерами для особо мощных элементов или интеграцией дополнительных функций — например, встроенных фильтров или спецзащит.
Обратите внимание: обозначение корпуса DIP всегда сопровождается числом выводов — например, DIP16 означает корпус с 16 выводами, расположенными по два ряда по 8 контактов с каждой стороны. Это упрощает идентификацию и подбор корпуса под проект.
SIP (Single In-line Package)
Плоский корпус с одним рядом выводов, расположенных на одной стороне. Обычно применяется для интегральных схем с невысоким числом выводов. Позволяет монтаж вертикально, экономя место на плате.
Как и в прошлом случае, здесь есть несколько подвидов, но их существенно меньше:
- Классический плоский корпус с выводами, идущими одной линией. Часто применяют цифру после SIP для указания количества выводов, например SIP8 — корпус с 8 выводами. Обеспечивает удобство монтажа и экономию места по сравнению с DIP.
- HSIP (Heat-dissipating SIP). Модификация корпуса SIP с интегрированным радиатором или теплоотводом для улучшения рассеивания тепла. Используется для компонентов с усиленным тепловыделением, повышая надежность и стабильность работы.
- Другие варианты. Также встречаются специфичные модификации с другими материалами корпуса, шагом выводов и теплоотводами, что позволяет подбирать корпус именно под конкретные требования по размерам и тепловым параметрам.
Обозначения SIP-корпусов всегда сопровождаются числом выводов (SIP8, ZIP10 и т.д.), что облегчает их идентификацию и выбор в проекте. Такой корпус подходит для интегральных схем, модулей памяти и различных специализированных компонентов, где важна компактность и простота монтажа.
ZIP (Zigzag In-line Package)
ZIP-корпуса можно также считать подвидом SIP-микросхем, но с одной особенностью — пины расположены зигзагообразно двумя рядами в шахматном порядке. То есть, из корпуса они выводятся в один ряд, но монтируются в два ряда отверстий в плате, что облегчает плотную установку выводов в отверстия. Часто применяется для микросхем памяти.
Типы корпусов микросхем для поверхностного монтажа (SMD)
Технология поверхностного монтажа (SMT) — современный стандарт, позволяющий упаковывать компоненты непосредственно на поверхность платы без отверстий. Корпуса SMD характеризуются низкопрофильной конструкцией и специфической формой выводов, обеспечивающих качественный контакт и компактность.
SOIC/SOP (Small-Outline Integrated Circuit/Package)
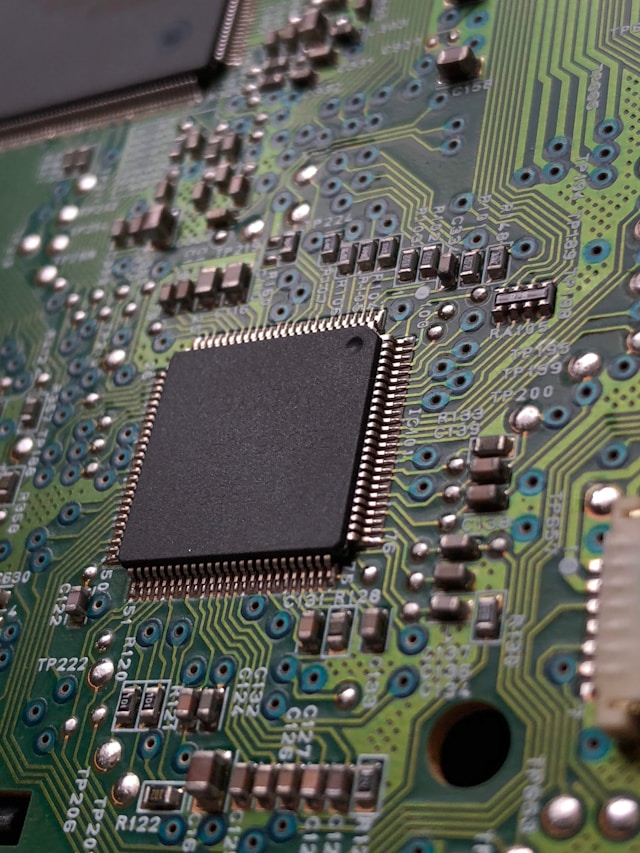
SOIC (Small-Outline Integrated Circuit) и SOP (Small Outline Package) — почти идентичные типы корпусов для микросхем поверхностного монтажа (SMD). Они имеют прямоугольную форму с выводами по длинным сторонам, которые изгибаются и припаиваются к контактным площадкам платы. Ниже представлены основные виды и модификации этих корпусов с расшифровкой и описанием особенностей:
- PSOP (Plastic Small Outline Package). Корпус из пластика — стандартный и наиболее часто используемый вариант SOIC/SOP. Обеспечивает надежную защиту микросхемы и удобство массового производства. Имеет разное количество выводов (часто 8–48), шаг выводов — около 1.27 мм.
- HSOP (Heat Sink Small Outline Package). Теплорассеивающий SOP корпус, содержит встроенный радиатор или металлическую площадку посредине для отвода тепла от кристалла. Используется в мощных микросхемах, требующих эффективного теплообмена.
- SSOP (Shrink Small Outline Package). Уменьшенная версия SOP с меньшим шагом выводов (обычно 0.65 мм) и уменьшенными габаритами. Позволяет сохранить количество контактов при уменьшении занимаемой площади на плате — оптимальный выбор для компактных устройств.
- TSSOP (Thin Shrink Small Outline Package). Тонкий и узкий корпус из серии SSOP с уменьшенной толщиной. Часто имеет увеличенную площадь теплоотвода. Применяется для микросхем с повышенным тепловыделением и при ограниченной высоте компонента.
- SOJ (Small Outline J-leaded). Модификация SOIC/SOP с выводами, загнутыми в виде буквы "J" под корпус, что позволяет улучшить прочность монтажа и уменьшить риск механических повреждений при пайке. Обеспечивает надежный электрический контакт и используется в некоторых специализированных устройствах.
Примечание: После обозначения типа корпуса стоит число, которое указывает на общее количество выводов (например, SOIC16, SSOP28, TSSOP48). Это облегчает выбор корпуса и соответствие выводов смежным элементам схемы.
QFP (Quad Flat Package)
Это корпус поверхностного монтажа с квадратной формой и выводами с четырёх сторон, которые изгибаются для пайки на поверхность печатной платы. Благодаря компактности и высокой плотности контактов QFP широко применяется в разнообразных электронных устройствах.
Основные разновидности QFP корпусов:
- QFP (Quad Flat Package). Классический вариант корпуса с плоским квадратным корпусом и контактами, которые выходят со всех четырёх сторон. Предлагает широкий диапазон количества выводов — от 28 до 208 и выше. Шаг выводов обычно около 0.5–1 мм, корпус бывает разных размеров.
- TQFP (Thin Quad Flat Package). «Тонкий» QFP — корпус с уменьшенной высотой по сравнению со стандартным QFP. Имеет меньшую толщину корпуса, сохраняя при этом количество и расположение выводов. Идеален, когда важен сниженный профиль изделия без ухудшения электрических характеристик.
- LQFP (Low-profile Quad Flat Package). «Низкопрофильный» QFP — вариация с небольшим шагом выводов (часто 0.5 мм) и сниженной общей высотой. Позволяет разместить больше контактов на меньшей площади и в более тонком корпусе, что важно для компактных и мобильных устройств.
- HVQFP (Heat-Vented Quad Flat Package). Корпус с вентиляционными отверстиями для улучшения теплового режима. Применяется в микросхемах с повышенным тепловыделением, где важен активный отвод тепла.
- MQFP (Metric Quad Flat Package). Квадратный корпус с размером корпуса и шагом выводов, выраженными в метрической системе, обычно с шагом 0.65 мм или меньше. Часто используется в международных и промышленных стандартах.
Основные параметры:
- Количество выводов: от 28 и до более чем 200; пример — QFP64, TQFP100, LQFP144.
- Шаг выводов: от 0.4 мм (для высокоплотных LQFP) до 1.0 мм.
- Высота корпуса: варьируется; стандартный QFP толще, TQFP и LQFP значительно тоньше.
- Размеры: квадратные, с габаритами от ~5×5 мм до 28×28 мм и больше.
Выгоды и особенности QFP корпусов:
- Компактность: позволяет интегрировать большое количество выводов при небольшой занимаемой площади.
- Удобство монтажа: выводы с четырёх сторон облегчают поверхностный монтаж и пайку.
- Тепловые характеристики: плоская форма корпуса способствует эффективному рассеиванию тепла; варианты с вентиляцией расширяют возможности теплоотвода.
- Разнообразие: широкий спектр вариантов позволяет подобрать корпус с требуемыми параметрами для любой системы.
Обратите внимание: Обозначение корпуса всегда указывает тип и количество выводов, например, QFP64 — квартира с 64 контактами. Это облегчает выбор корпуса согласно требованиям проекта.
LCC (Leadless Chip Carrier)
Низкопрофильный керамический корпус квадратной формы для поверхностного монтажа. В отличие от корпусов с выводами, контакты LCC расположены на нижней поверхности корпуса в виде контактных площадок.
Основные виды корпусов микросхем LCC:
Стандартный LCC:
- Керамический корпус квадратной формы с контактами на нижней стороне.
- Без выводов по краям, что снижает габариты и улучшает тепловыделение.
- Часто применяется в высокочастотных и радиочастотных устройствах, а также в микросхемах с критичным теплоотводом.
- Обозначение обычно включает количество контактов: LCC16, LCC32 и т.д.
Металлокерамические LCC:
- Усиленные корпуса с металлокерамическим основанием для улучшенного рассеивания тепла и механической прочности.
- Применяются в силовой электронике, радиочастотных схемах и производственных системах, где важна долговечность и стабильность параметров.
PLCC (Plastic Leaded Chip Carrier) и CLCC (Ceramic Leaded Chip Carrier):
- Хотя эти корпуса близки по названию, PLCC и CLCC имеют выводы по периметру корпуса для установки в специальные разъемы («кроватки»).
- Это квадратные корпуса с выводами в виде ножек, часто применяемые для BIOS-чипов и других микросхем с более частой заменой.
- Отличие от LCC в наличии внешних выводов.
Особенности LCC корпусов:
- Отсутствие боковых выводов уменьшает риски механических повреждений.
- Низкопрофильность корпуса облегчает установку в компактные электроустройства.
- Подходят для поверхностного монтажа с высокой плотностью упаковки.
- Контакты снизу обеспечивают хорошее электрическое соединение и тепловой режим.
LCC-корпуса часто используются в сложных и ответственных применениях, где важны минимальные размеры, высокое качество монтажных контактов и эффективный теплообмен. Важно правильно выбрать тип корпуса с учетом технологических особенностей и эксплуатационных требований изделия.
Важное примечание
При выборе микросхемы всегда обращайте внимание на тип корпуса, так как одна и та же микросхема может выпускаться в различных вариантах, что влияет на технологию монтажа и характеристики изделия.
Припой не плавится — частая проблема при пайке. Основные причины связаны с температурными режимами, состоянием инструмента, качеством припоя и подготовкой рабочих поверхностей. Рассмотрим ключевые причины, почему припой может не плавиться, и как это исправить.
Основные причины
Причин того, что паяльник не может расплавить припой, может быть несколько.
Недостаточная мощность
Если паяльник недостаточно нагревается, он не сможет достичь температуры плавления припоя. У самых простых моделей за нагрев отвечает конкретный параметр – мощность. Чем она выше, тем выше рабочая температура жала и тем быстрее оно разогревается. Также более мощные модели могут работать с более толстой проволокой припоя, тогда как паяльники небольшой мощности не смогут ее расплавить из-за больших теплопотерь при контакте наконечника с материалом. Например, при работе паяльником мощностью 25 Вт рекомендуется использовать припой диаметром до 1 мм. Также нагрев может снижаться при контакте жала с крупными теплоемкими контактами компонентов.
Решение: Использовать паяльник большей мощности. Однако при работе с мощными моделями стоит помнить, что некоторые компоненты, например, светодиоды, можно повредить перегревом.
Выставлена недостаточная температура
Если у паяльника есть регулировка температуры или мощности, возможно, она недостаточна для работы.
Решение: повысить рабочую температуру/мощность регулятором. При наличии дисплея, рекомендуется ориентироваться на рекомендации производителя припоя.
Тугоплавкий или некачественный припой
Все составы делятся на:
- легкоплавкие – температура плавления ниже 300°С
- тугоплавкие – плавятся при температуре более 300°С.
Соответственно, маломощные паяльники или паяльные станции зачастую не могут работать с тугоплавкими составами.
Иногда дешевые припои могут содержать различные примеси (например, слишком много свинца), что приводит к плохому плавлению и крошению паяного соединения.
Решение: Использовать качественный состав с известной точкой плавления, подходящий для выбранного паяльника и типа пайки. Проверять срок хранения и условия хранения.
Загрязнение или нагар на жале паяльника
Нагар, окислы и загрязнения на поверхности жала ухудшают теплопередачу. При этом припой либо не плавится, либо не прилипает к жалу и рабочей поверхности.
Решение: Регулярно очищать жало специальной губкой, использовать флюс для удаления окислов. При необходимости — заменить изношенное или поврежденное жало.
Плохая подготовка и загрязнение контактных поверхностей
Если соединяемые поверхности окислены или загрязнены, расплав может не растекаться и не плавиться должным образом.
Решение: Очистить паяемые поверхности перед пайкой с помощью изопропилового спирта или специальных чистящих составов. Использовать флюс, который способствует смачиванию и удалению окислов.
Проблемы с подачей питания или неисправности паяльника
Нестабильное напряжение или неисправности нагревательного элемента или кабеля питания паяльника могут привести к недостаточному нагреву.
Решение: Проверить исправность оборудования, заменить поврежденный узел (нагреватель, кабель) по возможности.
Дополнительные рекомендации
- Используйте припой с подходящим диаметром и составом для конкретной задачи.
- Не перегревайте жало, чтобы избежать образования толстого слоя окислов.
- Для сложных случаев проконсультироваться с технической документацией на используемые материалы.
Таким образом, основные причины, почему припой не плавится при пайке – это недостаточный нагрев, загрязненное жало, тугоплавкий или некачественный состав, а также грязные контактные. Каждый из этих факторов требует своего решения.
Выбор подходящего припоя является одной из важнейших задач при выполнении пайки в электронике и радиотехнике, ведь ее качество напрямую влияет на надежность электрических соединений и долговечность конечного изделия. При этом в дополнение к классическим «простым» вариантам сейчас доступен припой с сердцевиной из канифоли — одного из наиболее распространенных флюсов. В данной статье попробуем дать ответ на вопрос, что лучше – припой с канифолью или без. Рассмотрим основные технические особенности обоих вариантов, их преимущества и недостатки, а также дадим рекомендации по выбору наиболее подходящего в зависимости от условий применения.
Что такое канифоль и ее роль в пайке?
Канифоль — это флюс на основе природной смолы, которое способствует удалению оксидных пленок с поверхности металлов, улучшая смачивание и адгезию припоя. В припое с канифолью она располагается в сердцевине проволоки и активируется при нагреве, обеспечивая надежное соединение. Соответственно, в «обычном» проволочном флюсового сердечника нет, поэтому флюс нужно подавать вручную, отдельно.
Рассмотрим особенности, плюсы и минусы каждого варианта.
Припой с канифолью
Особенности:
- Припой представляет собой полую трубку, в центре которой по всей длине содержится канифоль.
- Упрощает процесс пайки за счет одновременного флюсования.
- Повышает качество соединения.
Преимущества:
- Позволяет производить пайку без дополнительного нанесения флюса, снижая время операции.
- Обеспечивает хорошее смачивание поверхности даже при наличии оксидных слоев.
- Рекомендуется для большинства типовых задач в ремонте и любительском использовании.
Недостатки:
- Липкие остатки канифоли не требуют обязательной отмывки, однако они могут притягивать и накаливать пыль и загрязнения и препятствовать нанесению защитных покрытий.
- Липкий остаток со временем может привести к коррозионным процессам и ухудшению контакта.
- Не всегда подходит для автоматизированных и ответственных производственных процессов.
- Не обладает гибкостью – использовать другой флюс (или другой припой), даже если он обеспечивает более высокое качество соединения, не получится.
Припой без канифоли
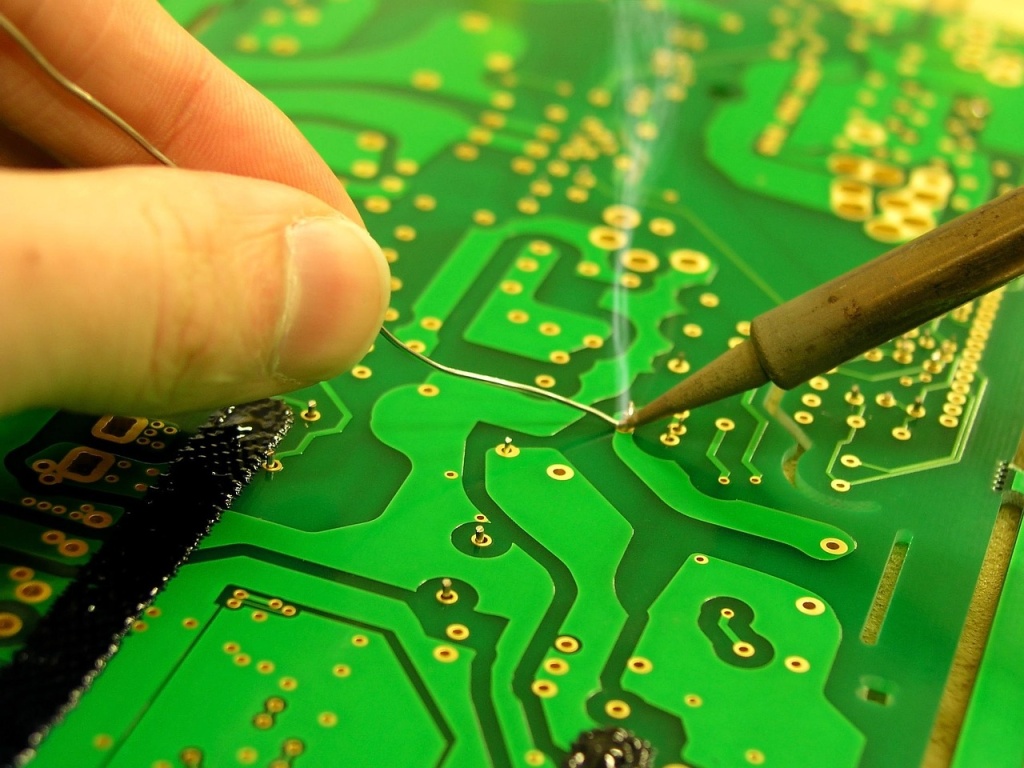
- Представляет собой тонкую проволоку без канала и сердечника.
- Требует обязательного использования внешнего флюса либо специальной пайки в инертной среде.
Преимущества:
- Позволяет подобрать флюс под специфические задачи и материалы.
- Применяется в высокотехнологичных производствах и ответственной электронике.
Недостатки:
- Усложненный технологический процесс из-за необходимости нанесения флюса.
- Более высокие требования к квалификации оператора.
- Без флюса пайка практически невозможна или низкого качества.
Выводы
Припой с канифолью представляет собой оптимальное решение для многих задач, связанных с ручной пайкой. Например, его удобно использовать для ремонта электронных устройств.
Состав без канифоли предопределен для профессиональных применений, где возможно детально контролировать процесс и использовать более прогрессивные флюсы. Такой подход обеспечивает чистоту и долговечность соединений, но требует более сложной технологии и квалифицированного исполнения.
В конечном итоге выбор между припоем с канифолью и без должен основываться на конкретных технологических требованиях, условиях эксплуатации и уровне подготовки оператора. При правильном применении и постобработке обе категории способны обеспечить надежные и качественные электрические соединения.
Формовка радиоэлементов – это технологическая операция, заключающаяся в придании выводам электронных компонентов (радиоэлементов) строго определенной формы, геометрии и расположения. Эта процедура выполняется для обеспечения правильной их установки на печатную плату (ПП), как вручную, так и автоматизированными методами. Наиболее актуальна для выводного (THT) монтажа.
Выводы компонентов поставляются производителем в произвольном или стандартизированном, но не всегда подходящем для конкретной платы виде (например, прямыми). Формовка приводит их в соответствие с посадочным местом на плате, учитывая расстояние между отверстиями (шаг), необходимость зазора под корпусом и другие требования.
Зачем нужна формовка? Цели и задачи
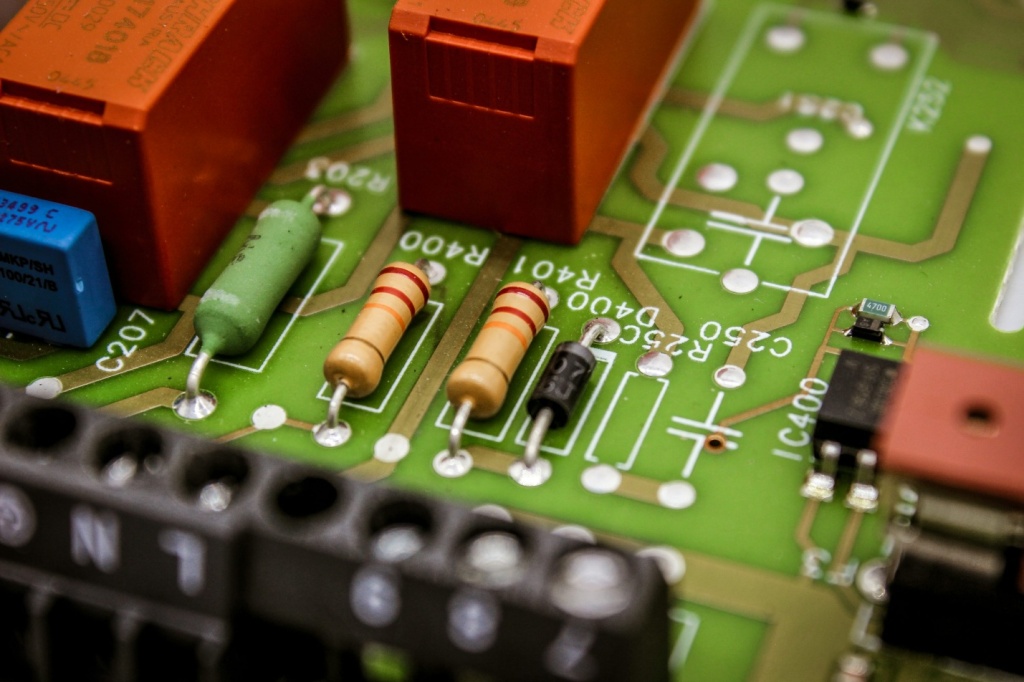
Формовка является критически важным этапом, который решает несколько ключевых задач:
- Обеспечение совместимости: Позволяет установить компонент с любым типом выводов на печатную плату, чьи монтажные отверстия имеют строго фиксированное расположение.
- Повышение надежности монтажа:
- Предотвращает напряжение на выводах и самом корпусе компонента после пайки, которое может возникнуть из-за механических напряжений (например, от теплового расширения).
- Обеспечивает надежный контакт со стенками отверстий платы или с контактными площадками (при поверхностном монтаже с формовкой ножек под пайку).
- Облегчение процесса монтажа:
- При ручной сборке компонент с правильно отформованными выводами легко вставляется в отверстия, не выпадает при перевороте платы и надежно удерживается перед пайкой.
- При автоматизированном монтаже форма выводов должна быть идеально точной и повторяемой для безотказной работы оборудования.
- Соблюдение технологических зазоров: Создает пространство между корпусом компонента и платой для улучшения охлаждения, предотвращения короткого замыкания на проводящие дорожки и облегчения отмывки флюса с ПП после пайки.
- Стандартизация: Позволяет использовать компоненты от разных производителей на одной плате, так как их выводы приводятся к единому стандарту.
Основные виды формовки
В зависимости от типа компонента и способа монтажа применяются различные профили формовки.
Для выводных компонентов (THT - Through-Hole Technology)
Осевые компоненты (резисторы, диоды, конденсаторы):
- П-образная формовка (U-shape): Классическая форма, где выводы изгибаются под прямым углом на определенном расстоянии от корпуса. Расстояние между изгибами точно соответствует расстоянию между отверстиями на плате.
- Полукруглая формовка: Альтернативный вариант, снижающий механическое напряжение в месте изгиба.
Радиальные компоненты (электролитические конденсаторы, транзисторы в корпусе TO-92):
- Радиальная формовка: Выводы изгибаются так, чтобы их можно было вставить в отверстия, расположенные по кругу или в линию на стандартном расстоянии. Часто требует разведения их в стороны.
Компоненты для автоматического монтажа (IC, микросхемы):
- Формовка «усов»: Выводы микросхемы аккуратно отгибаются вниз под углом 90 градусов, чтобы они могли войти в отверстия панели (DIP-пакета) или непосредственно в плату. Строго нормируется расстояние от корпуса до изгиба и форма изгиба для предотвращения повреждения герметизации корпуса.
Для SMD- компонентов
- Формовка под пайку:Для компонентов в корпусах типа SOIC, SOP выводы формуются таким образом, чтобы они точно совпадали с контактными площадками на плате, обеспечивая правильный мениск припоя при пайке.
- Правка (выравнивание):Восстановление копланарности – плоскости всех выводов компонента. Если они погнуты и не лежат в одной плоскости, компонент не будет правильно запаян.
Как осуществляется формовка?
В зависимости от объемов работы и доступного оборудования необходимая форма может придаваться проволочным выводам не только вручную, но и в полу- и полностью автоматическом режиме.
Вручную
Применяется при мелкосерийном производстве, прототипировании и ремонте – когда нужно подготовить один или несколько (небольшое количество) элементов.
Инструмент:
- Ручные формовочные щипцы (плоскогубцы):Самый простой инструмент. Имеют калиброванные губки, которые позволяют производить изгиб на заданном расстоянии от корпуса. Не обеспечивает высокой повторяемости.
- Миниатюрные ручные станки (рычажные):Более профессиональный инструмент. Компонент вставляется в паз, соответствующий его диаметру, а при нажатии на рычаг ножи точно изгибают выводы по заданному радиусу. Обеспечивает высокую точность и повторяемость.
- Специальные шаблоны:Металлическая или пластиковая пластина с отверстиями, расположенными на стандартных расстояниях. Выводы вставляются в отверстия и вручную загибаются.
Процесс:
- Определяется необходимый шаг между ножками (по даташиту компонента или по печатной плате).
- Вывод компонента помещается в инструмент или шаблон в строго определенной позиции.
- Аккуратным движением производится изгиб вывода. Важно:изгиб должен производиться не у самого основания (это может повредить герметизацию корпуса), а на расстоянии не менее 1-2 мм от него. Для этого на инструменте есть специальный упор.
В полу- и автоматическом режиме
Применяется в серийном и массовом производстве для обеспечения высокой скорости, точности и повторяемости.
Оборудование:
- Полуавтоматические станки:Оператор загружает ленту с компонентами (например, резисторами), а станок автоматически формует оба вывода и обрезает их до нужной длины.
- Автоматические формовочные машины:Высокопроизводительные комплексы, которые в автоматическом режиме принимают компоненты из бункера, формуют выводы, обрезают их, маркируют и укладывают на ленту или в трубки для дальнейшего автоматического размещения на ПП.
- Роботизированные комплексы:Робот с помощью манипулятора и системы зрения берет компонент и устанавливает его в формовочный штамп, который совершает операцию.
Процесс:
- Компоненты подаются из бункера или ленты.
- Они позиционируются в формовочном гнезде.
- Специальные ножи (пуансоны) с высокой точностью совершают загиб вокруг матрицы (шаблона) по заранее заданному профилю.
- Часто следующий этап — автоматическая обрезка выводов до нужной длины.
- Готовые компоненты упаковываются.
Важные замечания и техника безопасности
- Место изгиба никогда не должно располагаться вплотную к корпусу компонента. Это может нарушить герметичность, повредить внутренние соединения и привести к преждевременному отказу.
- Механическое напряжение: Изгиб должен быть плавным, без заусенцев и задиров. Резкий или неаккуратный изгиб ослабляет вывод и создает точку концентрации напряжения, где он может сломаться.
- Инструмент: Нужно использовать специализированный инструмент, а не плоскогубцы с зазубренными губками, которые повреждают покрытие.
- ESD-безопасность: При работе с электронными компонентами (особенно микросхемами, транзисторами) соблюдайте меры защиты от статического электричества (заземленный браслет, ESD-поверхность).
Пайка важный процесс в электронике. Однако она сопровождается рядом типичных проблем. Одна из первых, с которой чаще всего сталкиваются новички – припой не липнет к металлу, будь то контакты компонентов, контактные площадки на ПП, провода или само жало паяльника. Все это затрудняет не только создание надежного соединения, но и монтаж в целом. Разберем основные причины и способы их устранения.
Основные причины, почему припой не прилипает
Причин может быть несколько. Рассмотрим каждую из них более подробно.
Окисление поверхности
Все металлы, особенно цветные (алюминий, медь) со временем покрываются оксидной пленкой, которая мешает адгезии припоя.
При пайке металлических деталей эта проблема решается наждачной бумагой, в электронике – исключительно флюсом. Флюс не только разрушает оксидную пленку перед пайкой, но и не позволяет образоваться ей повторно в процессе, тем самым способствуя созданию механически прочного соединения.
Можно использовать как отдельный флюс, так и припой с флюсовым сердечником (трубчатый).
Недостаточный нагрев
Если температура паяльника слишком низкая, припой не плавится правильно и не сцепляется с металлом.
Как исправить:
- Установите правильную температуру пайки. Обычно 250–350°C для свинцовых припоев и 300–400°C для бессвинцовых. Более точные значения указывают производители.
- Убедитесь, что паяльник достаточно мощный. Для электроники хватает 25–60 Вт, но при работе с большими, теплоемкими деталями этого может быть недостаточно.
Некачественный или неподходящий припой
Некоторые припои плохо растекаются из-за состава или отсутствия флюса в сердечнике.
Как исправить:
- Используйте припой с флюсом (например, SN63Pb37 с канифолью).
- Для сложных случаев применяйте активные флюсы, но после пайки их нужно смывать. Для этого потребуется отмывочная жидкость.
Загрязнение жала паяльника
Если припой не прилипает к металлу жала, скорее всего, оно покрыто нагаром, из-за чего нарушается передача тепла.
Как исправить:
- Очищайте жало перед работой с помощью влажной губки.
- Периодически лудите жало, покрывая его тонким слоем припоя.
Жир или загрязнения на поверхности
Следы масла, грязи или лака на проводах и контактах мешают пайке.
Как исправить:
- Обезжирьте поверхность спиртом или ацетоном.
- Удалите лаковое покрытие с проводов механически или термофеном.
- Дополнительно используйте флюс при пайке для большей эффективности лужения прводов.
Вывод
Если припой не прилипает к проводу, металлическому контакту или жалу паяльника, проблема обычно связана с окислением, недостаточным нагревом, плохим припоем или загрязнениями. Устранив эти причины, вы сможете добиться качественной пайки. Используйте флюс, правильно настраивайте паяльник и следите за чистотой поверхностей — тогда соединения будут надежными и долговечными.
Печатная плата – основа электронных устройств, и их качество определяет надежность и срок службы оборудования. Дефекты могут возникать на разных этапах: проектирования, производства, пайки или эксплуатации. И в этой статье мы расскажем о базовой классификации дефектов печатных плат, их причинах, последствиях и методах обнаружения.
Классификация дефектов печатных плат
Дефекты делятся на две основные группы.
Видимые
Обнаруживаются при визуальном осмотре или с помощью оптических приборов (лупа, микроскоп, AOI-сканеры).
Примеры:
- Трещины, сколы, царапины.
- Неправильная пайка (холодная пайка, перегрев).
- Короткие замыкания (перемычки припоя).
- Отслоение контактных площадок.
Скрытые
Требуют специального оборудования для диагностики. Поскольку они невидимы под оптическими приборами, для их выявления используют другие методы:
- рентгеноскопия,
- термография (тепловизоры),
- ультразвуковая дефектоскопия,
- электрическое тестирование.
Примеры дефектов:
- Внутренние обрывы в многослойных платах.
- Микротрещины в проводниках.
- Пробой диэлектрика.
- Дефекты межслойных соединений.
Виды дефектов ПП
Суммарно все дефекты можно разделить на несколько групп с несколькими конкретными разновидностями в каждой.
1. Дефекты проводников и контактных площадок
Относятся непосредственно к электрической части ПП и, соответственно, вызывают проблемы с передачей электрического сигнала между компонентами.
Обрыв проводника
Причины:
- Механическое повреждение (изгиб, удар).
- Ошибки при травлении (перетравливание меди).
- Термоциклирование (расширение/сжатие материалов).
Последствия:
- Полная или частичная потеря проводимости.
- Отказ электронного компонента.
Как выявить:
- Визуальный осмотр.
- Измерение сопротивления (мультиметром, тестером целостности цепи).
Короткое замыкание (КЗ)
Причины:
- Остатки меди после травления.
- Перемычки припоя.
- Загрязнение (пыль, металлическая стружка).
Последствия:
- Ложные срабатывания схемы.
- Перегрев и выход компонентов из строя.
Как выявить:
- Проверка мультиметром в режиме прозвонки.
- Использование тепловизора для поиска перегретых участков.
Отслоение контактных площадок
Причины:
- Плохая адгезия меди к подложке.
- Перегрев при пайке.
- Механическая нагрузка (например, при демонтаже компонента).
Последствия:
- Потеря контакта с компонентом.
- Невозможность повторного монтажа.
Как выявить:
- Визуальный осмотр (отслоение видно под микроскопом).
- Тестирование на отрыв (механические испытания).
2. Дефекты пайки
Появляются на этапе распайки компонентов на ПП и могут быть связаны как с нарушением технологии, так и с некачественными материалами.
Холодная пайка
Причины:
- Недостаточный прогрев.
- Плохой контакт между компонентом и площадкой.
- Некачественный флюс или припой.
Последствия:
- Высокое переходное сопротивление.
- Нагрев и разрушение соединения при работе.
Как выявить:
- Тусклый, неровный вид пайки (в отличие от блестящего качественного шва).
- Проверка термопарой или тепловизором.
Перегрев паяного соединения
Причины:
- Слишком высокая температура пайки.
- Длительное воздействие паяльника.
Последствия:
- Отслоение контактной площадки.
- Повреждение компонента.
Как выявить:
- Потемнение припоя и подложки.
- Микроскопический анализ.
Шарики припоя
Причины:
- Избыток припоя.
- Неправильный профиль оплавления (в SMT-процессе).
Последствия:
- Короткое замыкание между соседними контактами.
Как выявить:
- Визуальный осмотр под увеличением.
- Рентген-контроль.
3. Механические дефекты
В основном, связаны с повреждением или деформацией текстолита ПП.
Трещины в плате
Причины:
- Механические нагрузки (удар, изгиб).
- Термические напряжения (нагрев/охлаждение).
Последствия:
- Обрыв проводников.
- Нарушение работы высокочастотных цепей.
Как выявить:
- Визуальный осмотр.
- Акустическая микроскопия.
Деформация основания
Причины:
- Неравномерный нагрев.
- Неправильное хранение (влажность, перепады температур).
Последствия:
- Проблемы с установкой в корпус.
- Повреждение компонентов.
Как выявить:
- Лазерное сканирование.
- Контроль геометрии платы.
4. Электрические дефекты
Другие дефекты, связанные с работой электрической цепи, но не относящиеся к повреждению токопроводящих дорожек.
Пробой диэлектрика
Причины:
- Перегрев.
- Высокое напряжение.
- Дефекты материала.
Последствия:
- Короткое замыкание между слоями.
- Выход устройства из строя.
Как выявить:
- Высоковольтное тестирование.
- Термография.
Паразитные утечки тока
Причины:
- Загрязнение платы (неотмытый флюс, пыль, влага).
- Остатки металлизации.
Последствия:
- Ложные срабатывания.
- Повышенное энергопотребление.
Как выявить:
- Измерение сопротивления изоляции.
- Контроль тока утечки.
5. Дефекты покрытий
Различные проблемы, связанные с дополнительными покрытиями или их отсутствием.
Окисление контактов
Причины:
- Воздействие влаги.
- Длительное хранение без защиты.
Последствия:
- Ухудшение паяемости.
- Увеличение сопротивления контакта.
Как выявить:
- Визуальный осмотр (потемнение контактов).
- Измерение контактного сопротивления.
Отслоение паяльной маски
Причины:
- Плохая адгезия.
- Механическое воздействие.
Последствия:
- Коррозия проводников.
- Короткие замыкания.
Как выявить:
- Визуальный контроль.
- Тестирование на адгезию.
Как избежать дефектов?
Избежать дефектов (и, как следствие, роста объемов брака в партии) позволяет дополнительный контроль качества на различных этапах.
На этапе проектирования:
- Проверка DRC (Design Rule Check).
- Моделирование тепловых и механических нагрузок.
На этапе производства:
- Контроль качества материалов (медь, диэлектрик, припой).
- Автоматизированный контроль (AOI, X-ray, ICT).
На этапе пайки:
- Соблюдение температурных профилей.
- Использование качественных флюсов.
На этапе эксплуатации:
- Защита от влаги и пыли.
- Регулярное тестирование.
Выводы
Дефекты печатных плат могут быть вызваны разными факторами: от ошибок проектирования до нарушений технологии производства. Для их предотвращения необходим многоуровневый контроль на всех этапах. Современные методы диагностики (AOI, рентген, термография) позволяют выявлять даже скрытые дефекты, повышая надежность электронных устройств.
Качественная пайка в производстве электроники – достаточно сложный процесс, в том числе, с точки зрения используемых материалов. Помимо связки припой + флюс дополнительно могут использоваться отмывочные жидкости и компаунды. О последних и расскажем в этом материале.
Определение
Компаунды – это специальные полимерные материалы, предназначенные для заливки, герметизации и защиты электронных компонентов на печатных платах, а также электрических соединений. Они несут сразу несколько функций:
- Герметизация и защита: предотвращают проникновение влаги, пыли и химических веществ к месту пайки, предотвращают окисление контактов.
- Теплоотвод: способствуют отводу тепла от нагревающихся элементов, что особенно важно в мощных электронных устройствах.
- Механическая фиксация: защищают соединения от вибраций, ударов и других механических нагрузок.
- Электрическая изоляция: предотвращают короткие замыкания между токоведущими частями.
Основные виды компаундов
Как уже было сказано выше, компаунды для электроники – это целая группа полимерных материалов. При этом между ними есть определенные различия, как в плане состава, так и применения.
|
Вид компаунда |
Краткое описание |
Основные области применения |
|
Эпоксидные |
Жесткие, прочные, с высокой химической стойкостью и хорошей адгезией. |
Электроника, изоляция высоковольтных частей, заливки трансформаторов, катушек, реле, датчиков и электронных плат, где требуется высокая прочность и изоляция. |
|
Полиуретановые |
Более эластичные, выдерживают перепады температур, устойчивы к влаге. |
Защита печатных плат, кабельные соединения, кабельные муфты, защита соединений в условиях повышенной влажности и вибраций. |
|
Силиконовые |
Высокая термостойкость, эластичность, не поддерживают горение, морозостойкие |
Радиотехника, защита компонентов, работающих при экстремальных температурах, например, в уличных распределительных коробках или холодильных камерах. |
|
Специальные |
Например, для BGA и SMD |
Используются для фиксации и защиты микросхем на плате, предотвращая отрыв контактов при механических воздействиях. |
Как наносят компаунд на печатную плату
Нанесение компаунда на печатную плату состоит из серии стандартных этапов.
- Подготовка платы:
- Плату тщательно очищают от пыли, масел и других загрязнений, чтобы обеспечить хорошую адгезию состава с поверхностью ПП.
- После очистки плату обязательно просушивают, так как влага может негативно сказаться на процессе отверждения и качестве защиты.
- Смешивание компаунда:
- Если используется двухкомпонентный состав (например, эпоксидный или полиуретановый), компоненты тщательно смешивают в пропорциях, указанных производителем.
- При необходимости смесь дегазируют (удаляют пузырьки воздуха) в вакууме для предотвращения образования пустот в заливке.
- Нанесение:
- Ручная заливка — подходит для мелких партий или прототипов. Состав аккуратно заливают непосредственно на плату с помощью шприца, дозатора или заливочного пистолета, локально или по всей плате.
- Автоматизированное дозирование — в крупносерийном производстве используют специальные машины с точным дозированием и роботизированными манипуляторами, что обеспечивает высокую точность и повторяемость процесса.
- Литье под давлением — компаунд впрыскивается под давлением, что позволяет равномерно покрыть сложные участки платы.
- В некоторых случаях применяют вакуумную деаэрацию: плату с нанесенным компаундом помещают в вакуумную камеру для удаления пузырьков воздуха.
- Отверждение:
- Компаунд оставляют для затвердевания. Время и условия зависят от типа состава: одни твердеют при комнатной температуре, другим требуется нагрев или воздействие ультрафиолета.
- Важно соблюдать рекомендации производителя по времени и температуре отверждения.
- Инспекция:
- После полного затвердевания компаунда плату осматривают на наличие дефектов: пузырей воздуха, пустот, неполного покрытия.
- При необходимости дефекты устраняют до передачи платы в дальнейшую сборку или эксплуатацию.
Заключение
Компаунды для пайки – важный материал в современной электронике и электротехнике. Правильный выбор типа компаунда обеспечивает долговечность, безопасность и надежность паяных соединений и электронных устройств в самых разных условиях эксплуатации.
Флюс – это один из паяльных материалов, который вместе с припоем отвечает за качество создаваемого паяного соединения, обеспечивая очистку поверхностей, улучшая растекание припоя и защищая контакты от окисления. При этом его состав, как и в случае с припоем, может варьироваться в зависимости от условий использования и применяемых материалов. В этой статье разберем, из чего состоит флюс, и какое влияние оказывают его компоненты на процесс пайки.
Основные компоненты
Большая часть флюсов состоит из трех базовых компонентов.
Основа (флюсующее вещество)
Это основной ингредиент, который определяет базовые свойства. В зависимости от типа пайки используются:
- Канифоль – натуральная или модифицированная смола, применяется в мягких составах для пайки электроники.
- Органические кислоты (лимонная, адипиновая, стеариновая) – обеспечивают активное обезжиривание и удаление оксидов.
- Неорганические соединения (хлориды цинка, аммония) – используются в агрессивных составах для пайки стали и других тугоплавких металлов.
Примеры:
- Жидкая канифоль: канифоль (60-80%) + спирт (20-40%).
Активаторы (усилители активности)
Добавляются для повышения очищающей способности. В их качестве могут использоваться:
- Галогениды (хлорид цинка, аммония) – сильноактивные, но коррозионные.
- Амины (этилендиамин, триэтаноламин) – менее агрессивные, но эффективные.
- Соли органических кислот – компромисс между активностью и безопасностью.
Примеры:
- ЛТИ-120: канифоль (25%) + спирт (73%) + хлорид аммония (2%)
- ФИМ: фосфорная кислота (30%) + спирт (70%)
Загустители и добавки
Используются для придания нужной консистенции и дополнительных свойстФв. Актуально для машинной пайки.
- Глицерин, вазелин – для пастообразных составов.
- Воски, парафины – для защиты от влаги.
- Антикоррозионные добавки (ингибиторы) – снижают риск окисления после пайки.
Примеры:
- Паяльная паста: канифоль (40%) + припойный порошок (50%) + глицерин (10%)
- Флюс-гель: органическая кислота (20%) + загуститель (5%) + спирт (75%)
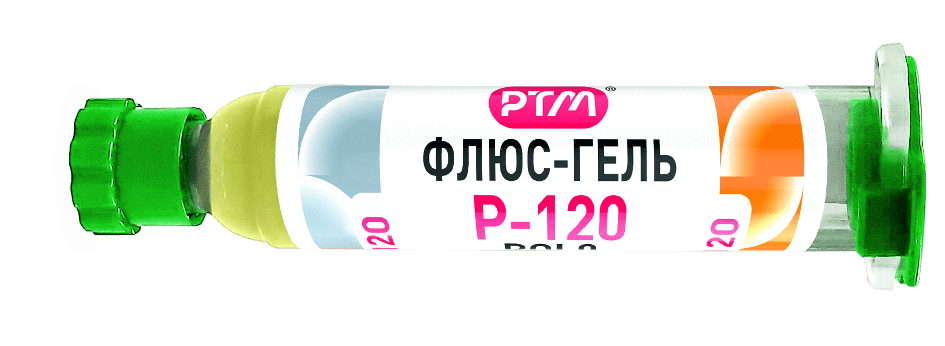
Вывод
Состав флюса подбирается в зависимости от задач пайки. Для электроники чаще используют мягкие канифольные или слабоактивные составы, а для металлов – более агрессивные, с кислотами и галогенидами. Понимание компонентов помогает правильно выбрать флюс и добиться качественного соединения.
Если вам нужны конкретные рекомендации по выбору – обращайтесь к нашим специалистам!
Пайка волной припоя – это автоматизированный метод групповой пайки печатных плат, преимущественно используемый в серийном производстве электроники. Технология обеспечивает высокую производительность и надежность соединений, особенно для сквозного монтажа компонентов.
Технология
Процесс пайки волной включает несколько ключевых этапов:
- Нанесение флюса– плата обрабатывается жидким или пенообразным флюсом для удаления оксидов и улучшения смачиваемости.
- Предварительный нагрев– плата прогревается до 80–120°C для активации флюса и снижения термического удара.
- Пайка волной– плата проходит над расплавленным припоем, который подается в виде динамической волны, формируя паяные соединения.
- Охлаждение– затвердевание припоя и финальная проверка качества.
Типы волн припоя
В современных установках используются два основных вида волн:
- Ламинарная (гладкая) – обеспечивает равномерное покрытие контактов.
- Турбулентная (импульсная) – улучшает проникновение припоя в узкие зазоры.
Часто применяют двойную волну: сначала турбулентная для заполнения отверстий, затем ламинарная для удаления излишков.
Припои для пайки волной
При выборе припоя учитывают две основные характеристики.
Состав
Основные типы припоев:
- Оловянно-свинцовые (Sn-Pb, например, ПОС-61) – классический вариант с температурой плавления ~183–190°C.
- Бессвинцовые (например, Sn-Ag-Cu, SAC305) – соответствуют экологическим нормам (RoHS), но требуют более высоких температур (~217–227°C).
Также можно обратить внимание на дополнительные оставляющие, влияющие на качество получаемых соединений:
- Антиоксиданты – предотвращают образование шлака.
- Легирующие элементы (Cu, Ni) – снижают эрозию медных дорожек.
Форма выпуска
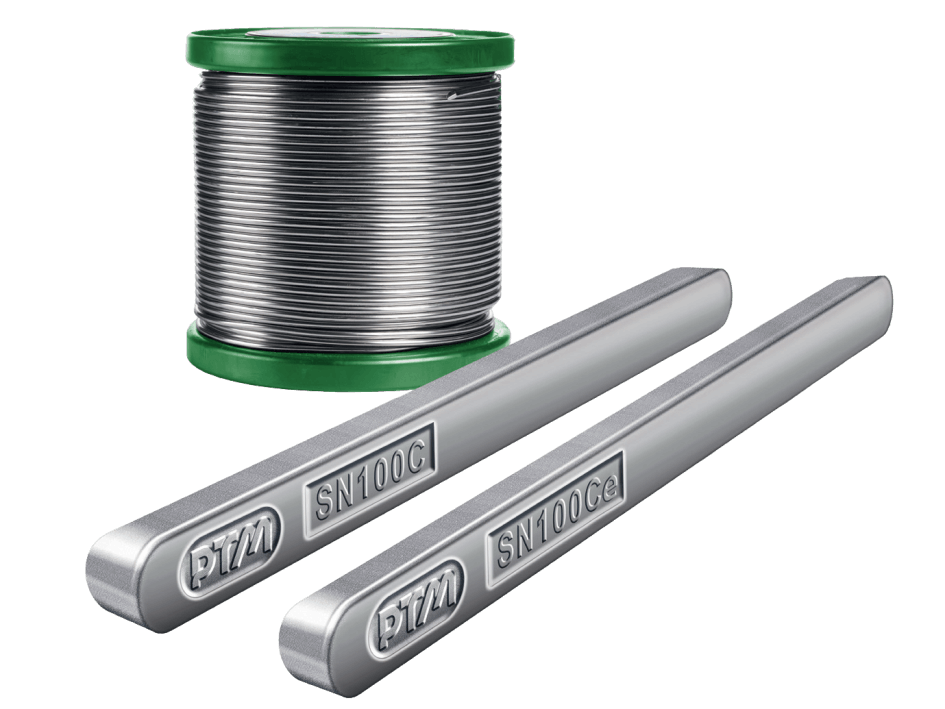
Припой используется в виде:
- Брусков – загружаются в ванну паяльной машины.
- Гранул или проволоки – для автоматизированной дозировки.
Условно оптимальный выбор припоя:
- Для стандартных задач – Sn60Pb40 (ПОС-61).
- Для RoHS-совместимого производства – SAC305 (Sn96.5Ag3.0Cu0.5).
Однако на практике стоит учитывать особенности используемых компонентов.
Преимущества и недостатки технологии
Преимущества:
- Высокая скорость и производительность.
- Надежные соединения для THT-компонентов.
- Минимальный риск «холодных» паек при правильных настройках.
Недостатки:
- Не подходит для SMD-компонентов (требует дополнительных методов).
- Риск перегрева термочувствительных элементов.
- Необходимость контроля состава припоя (постепенное загрязнение примесями).
Заключение
Пайка волной припоя остается ключевым методом в массовом производстве электроники. Для стабильного результата важно правильно подбирать припой (Sn-Pb или бессвинцовый), контролировать температуру и использовать качественный флюс. В современных условиях технология часто комбинируется с селективной пайкой и оплавлением для комплексного монтажа плат, так как плохо подходит для монтажа SMD-компонентов. Однако она продолжает развиваться, адаптируясь к новым требованиям микроэлектроники и экологическим стандартам.
Трубчатый припой – это разновидность, в которой вместо цельной проволоки используется полая металлическая оболочка, заполненная флюсом. Такая конструкция значительно упрощает процесс пайки, повышает качество соединения и снижает количество дефектов. В статье рассмотрим особенности трубчатого припоя, его состав, разновидности и ключевые преимущества перед обычными проволочными.
Что это?
Трубчатый (или флюсованный) припой состоит из двух основных элементов:
- Металлическая оболочка– сплав в виде трубки небольшого диаметра, визуально напоминающей классический проволочный.
- Сердечник с флюсом– вещество, очищающее поверхности от окислов и улучшающее смачиваемость расплавом.
Фактически оболочка и сердечник – это два независимых материала, и их составы могут существенно меняться. Соответственно и разновидностей таких припоев существует достаточно много.
Виды
Их классифицируют по нескольким критериям.
По составу металлической оболочки:
- Оловянно-свинцовые (ПОС) – например, ПОС-61 с 61% олова.
- Бессвинцовые (SAC, Sn-Ag-Cu) – на основе олова, серебра и меди.
- Серебряные (ПСр) – для высоконадежных соединений.
По типу флюса:
- Канифольные – для электроники, не требуют отмывки.
- Активированные – с добавками для лучшего удаления окислов.
- Кислотные – для пайки металлов (требуют смывки).
По количеству каналов:
- Одноканальные – с одним центральным каналом.
- Многоканальные – внутри несколько (до 5 каналов). В сравнении с одноканальными обеспечивают более равномерное распределение флюса и отсутствие его пропусков внутри оболочки.
По форме:
- Проволока – наиболее распространенный вариант.
- Прутки – для пайки крупных деталей.
Преимущества
Удобство использования:
- не требует отдельного нанесения флюса – экономит время,
- равномерное распределение по зоне пайки.
Повышенное качество пайки:
- интегрированный флюс активнее борется с окислами,
- меньше вероятность образования холодных паек.
Экономия материалов:
- их соотношение и расход оптимизированы,
- снижается количество брака из-за недостатка флюса.
Широкие возможности применения:
- электроника и радиомонтаж,
- сантехнические работы (работа с медными трубами),
- ремонт бытовой техники,
- производство электрооборудования.
В крупном, массовом производстве электроники трубчатый припой используется редко. По двум причинам:
- применение отдельного флюса позволяет точнее дозировать его,
- используются другие технологии пайки, где невозможно применять припои в виде проволоки или прутков (например, селективная пайка с применением паяльных паст или пайка волной).
Как выбрать
При выборе учитывайте:
- Состав – для электроники подойдет ПОС-61, для ответственных соединений – бессвинцовый.
- Тип флюса– канифольный для плат, кислотный – для металлов.
- Диаметр проволоки– 0.5-1 мм для мелких деталей, 2-3 мм – для массивных.
Заключение
Трубчатый припой – удобный и эффективный материал, сочетающий в себе припой и флюс. Его использование ускоряет пайку, улучшает качество соединений и снижает вероятность ошибок. Однако есть случаи, когда использовать его неудобно или даже невозможно, например, на автоматизированных производственных линиях современной электроники.
Припои марки ПОС (Припой Оловянно-Свинцовый) широко используются в электронике, радиомонтаже и других областях пайки. Среди них наиболее популярны ПОС-40 и ПОС-61, и о разнице между ними мы и расскажем далее по тексту. Поскольку, несмотря на схожесть состава, они имеют ключевые различия, влияющие на выбор в конкретных ситуациях.
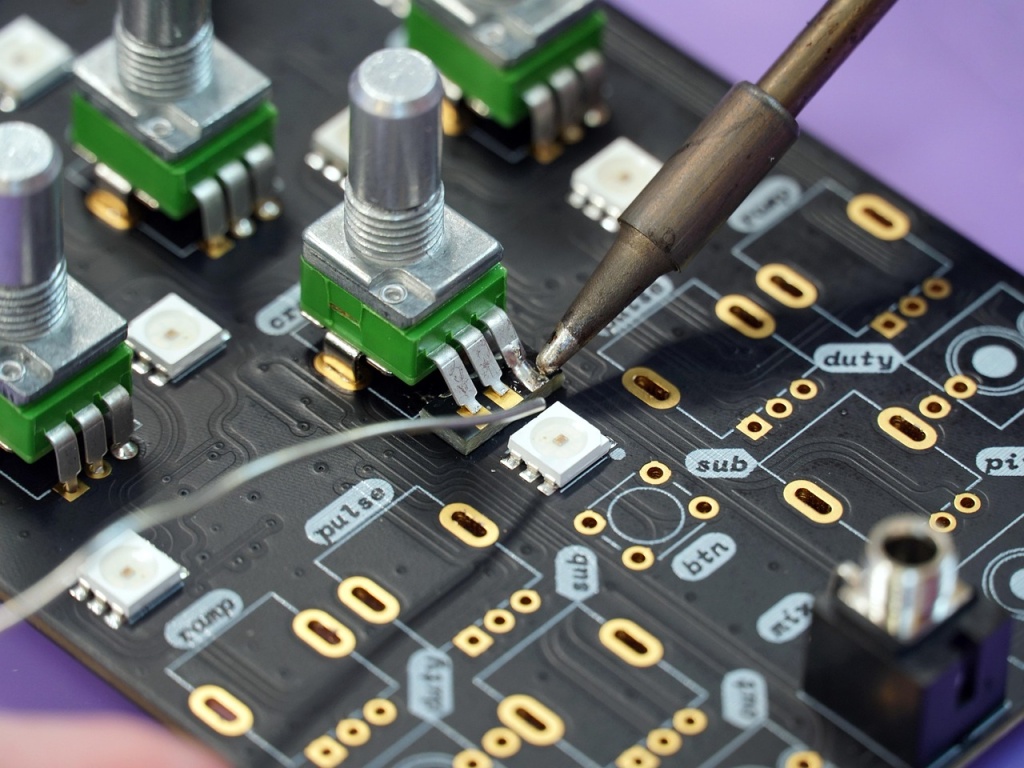
Состав
Основные различия сводятся к составу. Точнее, к содержанию олова (Sn) и свинца (Pb):
- В ПОС-40– 40% олова, 60% свинца.
- В ПОС-61– 61% олова, 39% свинца.
При этом даже столь, на первый взгляд, незначительные изменения состава на практике влияют и на другие характеристики.
Температура плавления
Чем больше олова, тем ниже температура плавления. Соответственно:
- ПОС-40начинает плавиться при 238°C и полностью переходит в жидкое состояние при 266°C.
- ПОС-61– при 183 и 190°C соответственно.
Таким образом, последний требует меньшего нагрева, что снижает риск перегрева компонентов, и работать с ним можно даже относительно маломощными паяльниками.
Свойства и применение
ПОС-40
Свойства:
- Прочность выше, из-за большего содержания свинца.
- Температура пайки выше, поэтому подходит для соединений, работающих при повышенных температурах.
- Менее текучий, что может усложнять пайку мелких деталей.
Применение:
- Крупные соединения в электротехнике.
- Пайка толстых проводов, металлических конструкций.
- Ремонт радиаторов, жестяных изделий.
ПОС-61
Свойства:
- Более текучий, хорошо заполняет зазоры, идеален для тонких работ.
- Низкая температура плавления снижает риск повреждения компонентов.
- Электропроводность выше благодаря большему содержанию олова.
Применение:
- Пайка микросхем, SMD-компонентов.
- Работа с печатными платами.
- Тонкие провода, чувствительные к перегреву элементы.
Какой припой лучше?
Нельзя сказать, что один всегда лучше другого. Выбор зависит от задачи:
- Для электроники (платы, микросхемы) – ПОС-61. Он плавится при меньшей температуре, не повреждает компоненты, обеспечивает аккуратные соединения.
- Для механически нагруженных или крупных соединений – ПОС-40. Он прочнее и лучше переносит нагрев.
Дополнительные факторы
- Безопасность: свинец токсичен, поэтому при пайке пищевой посуды или детских игрушек, а также большинства современной электроники используют бессвинцовые припои.
- Флюс: оба состава могут выпускаться с флюсом или без него. Для удобства лучше выбирать припой с флюсом, но можно использовать флюс отдельно. Например, всем привычную канифоль.
Заключение
Оба варианта – надежные и потому популярные припои, но с разной сферой применения. Для точной пайки электроники предпочтительнее ПОС-61, а для прочных соединений – ПОС-40. Учитывайте температуру плавления, текучесть и требования к механической прочности при выборе.
В этой статье разберем, что такое селективная пайка, где она применяется, ее преимущества и недостатки, а также сравним с другими методами.
Определение
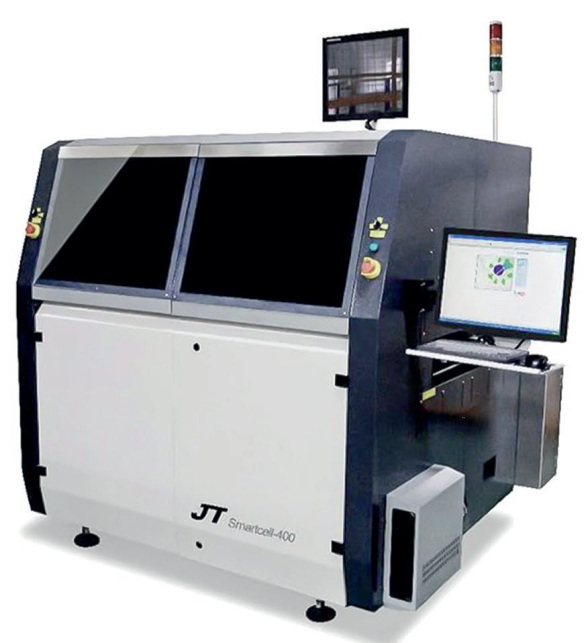
Селективная пайка – это автоматизированный процесс монтажа электронных компонентов на печатную плату (ПП) с помощью специализированных установок. В процессе:
- Припой подается точечнотолько на необходимые контактные площадки.
- Не нагреваются чувствительные компоненты, уже установленные на плату.
- Используются специальные станкис точным управлением температурой и подачей припоя.
Этот метод применяется, когда волновая пайка или оплавление в печи не подходят – например, если в конструкции есть термочувствительные детали.
Для чего она нужна?
Основные варианты применения:
- Пайка компонентов при выводном монтаже – разъемов, коннекторов, крупных конденсаторов.
- Смешанный монтаж (SMD + THT) – когда часть деталей уже припаяна оплавлением.
- Ремонт – добавление припоя в нужные зоны без перегрева ПП.
- Работа с термочувствительными элементами – датчиками, пластиковыми разъемами.
Плюсы и минусы
Преимущества:
- Точечное воздействие– не повреждаются уже установленные элементы.
- Высокая точность– можно паять мелкие и сложные узлы.
- Гибкость– подходит для плат разной сложности и толщины.
- Меньший расход припояпо сравнению с волновой.
Недостатки:
- Медленнее, чем волновая – плохо подходит для массового производства простых изделий.
- Требуется точная настройка– важно правильно подготовить (запрограммировать) оборудование.
- Дороже ручной, но дешевле, чем переделка брака из-за перегрева.
Виды
Сейчас актуально несколько видов селективной пайки, и у каждого есть как свои плюсы, так и минусы.
Мини-волновая
Как работает:
- В станке формируется маленькая волна припоя (обычно 5–20 мм в ширину).
- Плата перемещается над волной, и припой контактирует только с нужными отверстиями и выводами.
- Зоны, не требующие пайки, защищаются масками или экранами.
Где применяется:
- Массовое производство ПП со сквозными компонентами (THT).
- Монтаж разъемов и крупных элементов на смешанных (SMD + THT) платах.
Плюсы:
- Подходит для группового монтажа однотипных компонентов (разъемы, конденсаторы).
- Быстрее капельной подачи – можно паять несколько контактов за один проход.
Минусы:
- Требует точного позиционирования платы.
- Не подходит для очень плотного монтажа (риск замыканий).
Капельная
Как работает:
- Припой подается через специальное сопло в виде капли или микроструи.
- Роботизированная система точно подводит сопло к каждому контакту.
- Температура и количество припоя регулируются программно.
Где применяется:
- Ремонт и пропайка сложных ПП.
- Монтаж элементов в труднодоступных местах.
- Малые серии и прототипирование.
Плюсы:
- Максимальная точность – можно паять микрокомпоненты (BGA, мелкие разъемы).
- Минимальный нагрев платы – подходит для термочувствительных элементов.
Минусы:
- Медленнее, чем мини-волна – неэффективно для больших партий.
- Требует регулярного обслуживания сопел.
Лазерная
Как работает:
- Лазерный луч локально нагревает контакт и припой (проволоку или пасту).
- Температура контролируется датчиками, перегрев исключен.
Где применяется:
- Медицинская и аэрокосмическая электроника.
- Монтаж оптических компонентов и миниатюрных BGA-корпусов.
Плюсы:
- Сверхточность – подходит для микроэлектроники (чипы, датчики).
- Нет механического контакта – риск повреждения платы минимален.
Минусы:
- Самая высокая стоимость оборудования.
- Малая скорость – для массового производства не подходит.
Индукционная
Как работает:
- Контакт нагревается за счет электромагнитной индукции.
- Припой (обычно в виде пасты или кольца) плавится только в зоне воздействия.
Где применяется:
- Монтаж клемм, экранов и металлических корпусов.
- Автомобильная электроника.
Плюсы:
- Быстрый нагрев – снижается тепловая нагрузка на ПП.
- Энергоэффективность – меньше расходуется припой.
Минусы:
- Требует металлических выводов (не подходит для всех компонентов).
Заключение
Селективная пайка печатных плат – это группа современных методов, которые позволяют точно и безопасно паять отдельные компоненты на печатной плате без риска повредить соседние элементы. Они особенно полезны в сложных проектах, где важны точность и контроль температуры, а также отчасти актуальны для промышленного производства электроники, если невозможно использовать пайку волной из-за особенностей конструкции конкретного устройства.
В англоязычных статьях, их любительских переводах на русский, а также в некоторых интернет-магазинах можно встретить термин Solder Paste, вызывает вопросы у некоторых новичков. И в этом материале мы расскажем, что это такое, и в каких ситуациях ее можно использовать.
Solder Paste: что это такое?
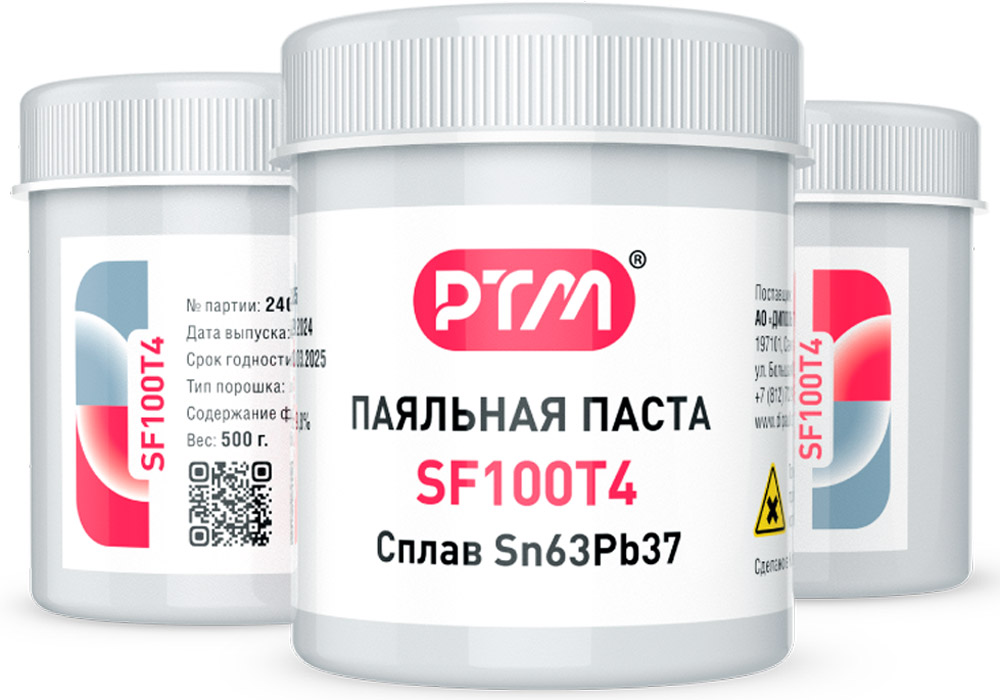
В русском языке термину solder paste соответствует понятие «паяльная паста».
Паяльная паста – это одна из разновидностей припоя. Она представляет собой вязкую смесь, состоящую из:
- Микрочастиц припоя (порошка или гранул). Это может быть как классический легкоплавкий сплав олово-свинец, так и более современные высокотемпературные составы. Например, SAC0307.
- Гелеобразного флюса. Он не только служит связкой для порошка/гранул, но и очищает поверхности от окислов и улучшает смачиваемость, тем самым повышая общее качество пайки.
Благодаря своей консистенции, паста легко наносится на контактные площадки, удерживает небольшие компоненты на месте до оплавления и обеспечивает надежное соединение после нагрева. Фактически паяльная паста заменяет собой сочетание из привычного проволочного припоя и канифоли или другого флюса.
Для чего нужна паяльная паста?
Основное применение – поверхностный монтаж (SMT) в электронике:
- Пайка микросхем, резисторов, конденсаторов и других SMD-компонентов.
- Использование в ремонте и ручной пайке мелких деталей.
- Автоматизированный монтаж с помощью дозаторов и трафаретов.
Плюсы и минусы
Преимущества:
- Удобство нанесения– можно наносить точечно или через трафарет.
- Высокая точность– подходит для миниатюрных компонентов (BGA, QFN).
- Автоматизация процесса– используется в автоматических установщиках компонентов.
- Хорошая адгезия– удерживает детали до пайки.
Недостатки:
- Требует правильного хранения– чувствительна к температуре и влажности.
- Может засыхать– после вскрытия упаковки срок годности ограничен.
- Необходим нагрев– для активации флюса и расплавления припоя нужен термофен или печь.
Виды
Паяльных паст сейчас существует достаточно большое количество, и при покупке обязательно нужно учитывать особенности конкретного состава. Крупные производители всегда указывают базовые характеристики, но получить правдивые и точные данные при покупке на маркетплейсе может быть проблематично.
По составу припоя:
- Свинцовые (Sn-Pb)– легче паяются, дешевле, но пары свинца (особенно при активном использовании) могут быть вредны.
- Бессвинцовые (Sn-Ag-Cu и др.)– экологичнее, но требуют более высоких температур для плавления и более мощного оборудования.
По типу флюса:
- Безотмывочные– не требуют отмывки остатков с платы и компонентов после пайки.
- Водосмываемые– требуют обязательной отмывки из-за химической активности флюса, но смываются водой или отмывочными жидкостями на водной основе.
- Требующие отмывки – химически активные, требуют обязательного удаления остатков с помощью специальных жидкостей на спиртовой или другой неводной основе.
По размеру частиц:
- Тип 1 – не более 160 мкм,
- Тип 2 – не более 80 мкм,
- Тип 3 – не более 50 мкм,
- Тип 4 – не более 40 мкм,
- Тип 5 – не более 30 мкм,
- Тип 6 – не более 20 мкм.
Крупнодисперсные (тип 1-2) пасты используются для пайки обычных SMD-компонентов, мелкодисперсные (тип 3-5) – для миниатюрных деталей.
Solder Paste: как пользоваться?
Базовый принцип пайки с использованием паяльной пасты следующий:
- Подготовка:
- Достаньте пасту из холодильника (если хранилась там) и дайте прогреться до комнатной температуры.
- Перемешайте до однородности (можно шпателем).
- Нанесение:
- Вручную – с помощью шприца или дозатора.
- Через трафарет – для массового монтажа.
- Установка компонентов:
- Разместите детали на пасту (она слегка их «приклеит»).
- Пайка:
- Для ручной пайки используйте термовоздушную станцию (термофен)
- Для групповой пайки подойдет инфракрасная печь.
- При ручной пайке малых партий можно использовать паяльник, но это существенно менее удобно, чем работа термофеном.
- Отмывка (если требуется):
- Удалите остатки флюса водой или отмывочной жидкостью (в зависимости от типа пасты).
Заключение
Solder Paste – это паяльная паста – удобный материал для пайки, который, в основном, используют для монтажа SMD-компонентов. Он сочетает в себе припой и флюс, упрощая процесс сборки плат. Если вам нужна паяльная паста для ремонта или производства, обращайтесь к нам – поможем подобрать оптимальный вариант!
Припой — это металлический сплав, используемый для соединения деталей методом пайки. Он играет ключевую роль в электронике, сантехнике, ювелирном деле и других областях. Например, из-за некачественного состава может пропасть электрический сигнал в одной из цепей устройства или сломаться изделие в месте соединения деталей. В то же время качество пайки во многом зависит от свойств припоя, точнее, от их соответствия материалам паяемых деталей и условиям последующей эксплуатации. И в этом обзорном материале мы рассмотрим именно базовые свойства, по которым и нужно подбирать припой.
Температура плавления
Температура, при которой состав переходит из твердого состояния в жидкое. Однако из-за того, что любой припой – это сплав из двух и более компонентов, он никогда не плавится одномоментно. Поэтому с температурой плавления всегда связано два термина: солидус и ликвидус. Солидус – точка, где маталл начинает плавиться, ликвидус – где полностью переходит в жидкое состояние. Поэтому для большинства припоев темпера плавления указывается в виде диапазона, а не конкретного числа. При этом оптимальная пайка происходит при нагреве чуть выше ликвидуса: это обеспечивает хорошую текучесть припоя без перегрева, который вызывает окисление, выгорание флюса и риск повреждения деталей. Недогрев же приводит к вязкости и ненадежному соединению с пустотами.
К слову, по этому свойству составы делятся на две группы:
- Мягкие (низкотемпературные) – плавятся при t<450°Cи используются, в основном, в электронике.
- Твердые (тугоплавкие) – плавятся при t>450°Cи применяются, например, в металлообработке, сантехнике и ювелирном деле.
Смачиваемость
Это способность припоя равномерно растекаться по поверхности металла. Хорошая смачиваемость обеспечивает прочное соединение.
Смачиваемость во многом зависит не столько от состава припоя, сколько от чистоты поверхностей, в том числе, отсутствия не только видимых загрязнений, но и невидимых глазу оксидных пленок. Оксидные пленки образуются на поверхности цветных металлов (например, медных проводах, контактных площадках) под воздействием кислорода воздуха, и чтобы удалить их непосредственно в момент создания паяного соединения (а также предотвратить повторное появление) используют флюс. Флюс может быть частью состава (обычно это трубчатый припой с канифолью) или отдельным составом.
Механическая прочность
Обеспечивает стойкость места пайки к механическим нагрузкам. Чаще всего прочность напрямую связана с температурой плавления: тугоплавкие припои образуют более прочные соединения, чем легкоплавкие.
Пластичность
Отчасти пластичность связана с механической прочностью, поскольку она характеризует возможность места пайки деформироваться, не разрушаясь. Здесь все просто:
- Мягкие – более пластичны, что полезно для пайки тонких деталей.
- Твердые – жесткие, но выдерживают высокие механические нагрузки.
Электропроводность
Способность созданного соединения проводить электрический ток. Наиболее важна при пайке проводов и монтаже электронных компонентов на печатной плате, так как от нее напрямую зависит работоспособность изделия.
Припои с хорошей электропроводностью обычно содержат большое количество чистого олова (Sn) или серебра (Ag), так как эти металлы обладают низким сопротивлением. Например, Sn99.3Cu0.7 (99,3% олова и 0,7% меди) или Sn96.5Ag3.0Cu0.5 (96,5% олова, 3% серебра, 0,5% меди) обеспечивают отличную проводимость и часто применяются в электронике.
Составы с плохой электропроводностью обычно содержат свинец (Pb) или висмут (Bi), которые увеличивают сопротивление. Например, классический Sn60Pb40 (60% олова, 40% свинца) проводит ток хуже, чем бессвинцовые аналоги. Еще хуже показатели у припоев с высоким содержанием висмута, таких как Sn42Bi58, которые хоть и легкоплавкие, но малопригодны для высокочастотных схем.
Коррозионная стойкость
Устойчивость к окислению при эксплуатации в условиях высокой влажности или прямого контакта с влагой. Актуально для сборки радиоэлектронных устройств, использующихся в нестандартных условиях.
Стойкость к коррозии зависит от состава сплава:
- Бессвинцовые (например, олово-медь-серебро) – менее склонны к коррозии.
- Свинцовые – могут окисляться, требуя защитного покрытия.
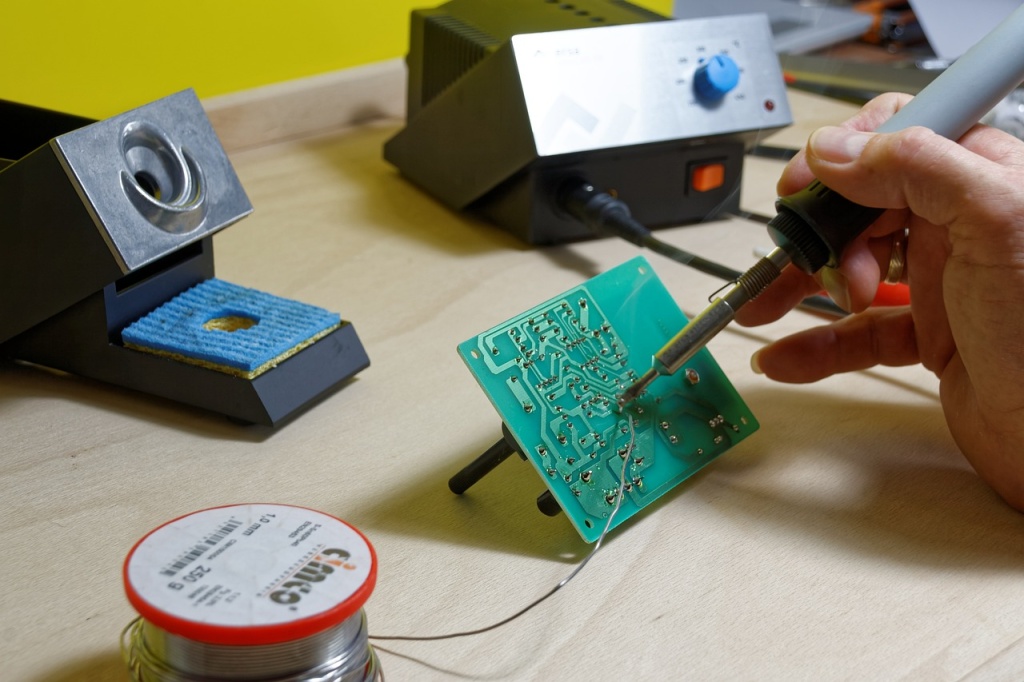
Токсичность
Характеризует влияние сплава на здоровье человека и экологию.
- Свинцовые припои токсичны: постоянное вдыхание паров расплавленного металла может вызывать проблемы со здоровьем, а неправильная утилизация изделий, в которых они использовались, – накопление свинца в почве. По этой причине использование свинцовосодержащих составов в промышленных масштабах сейчас ограничено, например, директивой RoHS.
- Бессвинцовые аналоги, безопаснее, но могут создавать дополнительные сложности с пайкой. Например, требовать использования более мощного оборудования из-за более высоких температур плавления, а также повышать риск повреждения термочувствительных компонентов.
Теплопроводность
Способность передавать тепло. Это свойство в большей степени важно при пайке радиаторов и других теплоотводящих элементов, чем в производстве электроники. Например, более высокой теплопроводностью обладают медные и серебряные припои.
Заключение
Выбор припоя зависит от задач: для электроники чаще используют легкоплавкие оловянные сплавы, а для прочных соединений – тугоплавкие составы. Но во всех случаях добиться качественной и долговечной пайки, нужно обязательно учитывать свойства используемого сплава.