


Назначение рентген-контроля печатных плат
Рентген-контроль печатных плат и узлов применяется как неразрушающий метод оценки качества паяных соединений в условиях роста плотности монтажа, миниатюризации компонентов и внедрения корпусов со скрытыми выводами (BGA, LGA, QFN, DFN, SON и др.). В отличие от других видов контроля (например, визуального), рентгенография позволяет оценивать качество пайки и целостность структуры соединений даже в недоступных зонах, включая скрытые проблемы с пайкой BGA, а также другие дефекты, не связанные с пайкой.
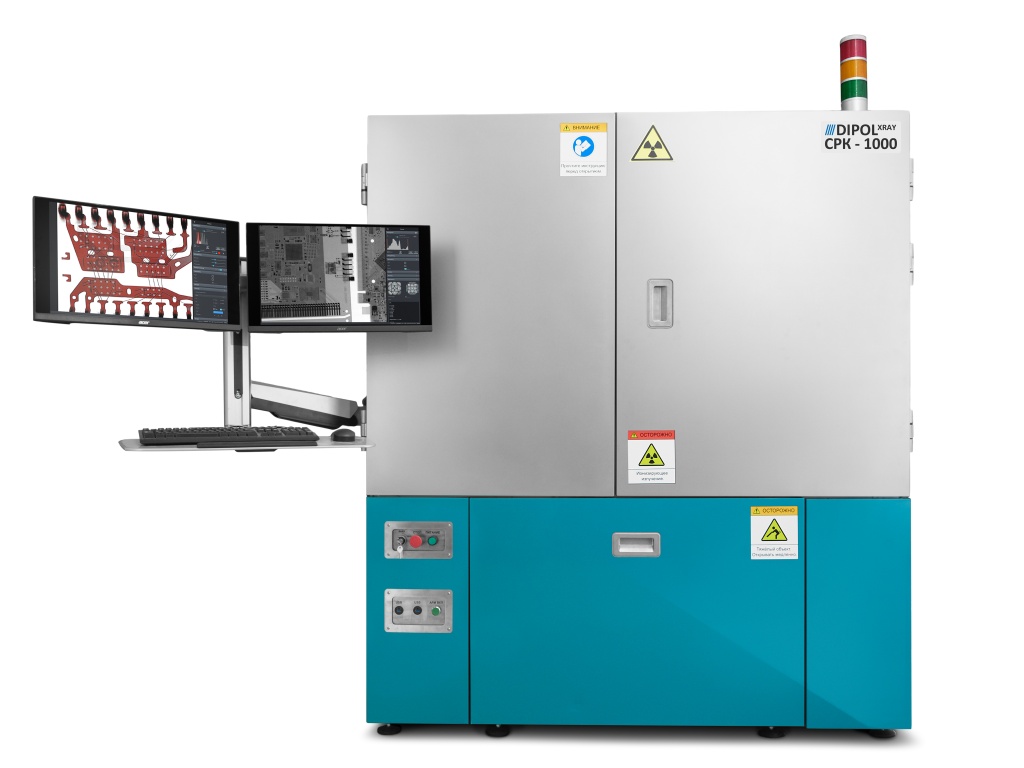
Основные задачи рентген-контроля
- Оценка качества скрытых паяных соединений (BGA, LGA, QFN, корпуса с выводами под корпусом).
- Обнаружение дефектов структуры припоя: пустоты, перемычки, непропаи, эффект «голова на подушке», «песочные часы» и др.
- Контроль многослойных плат, включая межслойные соединения и встроенные компоненты.
- Анализ технологического процесса (термопрофиль, трафаретная печать, параметры установки компонентов).
Физические основы и принцип работы
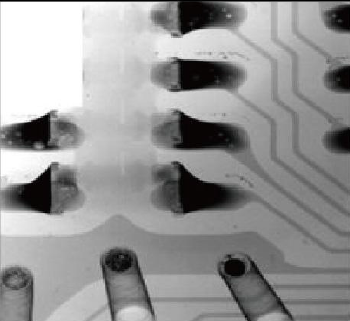
Рентгеновская трубка формирует излучение, которое проходит через печатный узел и частично поглощается материалами разной плотности. Плотные материалы (припой, медь) дают на изображении более темные участки, менее плотные (диэлектрик, маска) – более светлые, что обеспечивает контраст по толщине и составу.
Современные установки используют:
- Микрофокусные и нанофокусные трубки (размер пятна до единиц микрон и менее).
- Цифровые панельные детекторы с высоким динамическим диапазоном и малым размером пикселя.
- Манипуляторы с управлением по 5 осям (X, Y, Z, вращение по плоскости, наклон относительно оси Z) для контроля под различными углами.
Основные методы рентген-контроля печатных плат
2D-контроль
2D-контроль обеспечивает плоское теневое изображение узла при фиксированном положении трубки и детектора, иногда с вращением платы вокруг оси. Метод позволяет оперативно выявлять:
- Перемычки припоя и короткие замыкания между выводами и площадками.
- Непропаи и отсутствие контактных шариков под корпусами BGA.
- Пустоты в припое и отклонения формы соединений.
- Грубые смещения компонентов и «надгробные камни» у мелких чип-компонентов.
2D-режим используется как базовый для:
- Оперативной инспекции BGA/LGA после пайки.
- Контроля выборки плат при массовом производстве.
- Входного контроля компонентов (поиск дефектных BGA, анализ плотности пустот).
Ламинография
Ламинография реализует послойное сканирование путем согласованного перемещения трубки и детектора в противоположных направлениях с выделением заданной глубины фокуса. Результат — серия «срезов» по глубине с возможностью построения трехмерной модели.
Особенности:
- Повышенная информативность для многоуровневых объектов (многослойные платы, массивы BGA).
- Существенно большее время сбора данных и реконструкции изображения по сравнению с простой 2D-рентгеноскопией.
- Применяется, когда требуется разделить по высоте несколько уровней соединений, но полноценное 3D-исследование избыточно.
3D-томография
3D томография формирует объемную модель объекта на основе множества проекций, полученных при вращении платы и/или источника-детектора, как правило, при наклоне порядка 70°. Изображения с разных углов затем реконструируются в трехмерную модель с высоким разрешением.
Преимущества:
- Полноценный трехмерный рентген-контроль печатных узлов, включая межслойные соединения и встроенные компоненты.
- Точная локализация дефектов по координатам и глубине, что важно для отказоанализа и корректировки конструкции.
- Возможность количественного анализа геометрии паяных соединений, пористости и расслоений.
Ограничения:
- Высокая стоимость оборудования и существенные требования к вычислительным ресурсам.
- Повышенное время цикла контроля, что ограничивает использование КТ в потоке и смещает ее в область выборочного анализа и НИОКР.
Выбор и применение рентген-оборудования
При выборе типа рентген-системы следует отталкиваться от задач производства и номенклатуры изделий.
Основные вопросы:
- Достаточен ли 2D-контроль или необходима ламинография/томография (наличие многослойных плат, встроенных компонентов, высоких требований к отказоанализу).
- Нуждается ли предприятие в отдельном рентген-томографе или достаточно рентген-аппарата с опцией томографии для образцов до ~50×50 мм.
- Требуется ли нанофокусное разрешение (обычно это необходимо для микроэлектроники, полупроводниковых структур, прецизионных изделий).
Практический подход:
- Для контроля паяных соединений SMD-компонентов в большинстве случаев достаточно микрофокусного аппарата с инспекцией под углом до ~70°.
- Для контроля многослойных плат с внутренними компонентами и сложной внутренней топологией обосновано применение томографических режимов.
Типовые дефекты, выявляемые рентген-контролем
Рентгеновский контроль печатных узлов ориентирован, прежде всего, на анализ качества пайки и механического состояния корпусов, особенно BGA и других типов со скрытыми выводами.
Дефекты паяных соединений
- Непропай – отсутствие электрического контакта между шаром и площадкой; на снимке наблюдается контур площадки без смачивания припоем.
- Короткое замыкание – перемычки припоя между соседними контактами или площадками.
- Пустоты – газовые полости в объеме припоя или на границе припой/площадка. Внутренние пустоты считаются относительно безопасными, в то время как пустоты на границе снижают механическую прочность соединения и устойчивость к термоциклам.
- Индикаторы процесса («песочные часы», «бочонки») – измененная форма паяного соединения, связанная с короблением платы, неравномерным распределением пасты или различиями в высоте шаров. Такие соединения могут быть функционально работоспособны, но указывают на нестабильность процесса и риск перехода к непропаям.
- «Голова на подушке» – неполное слияние припоя и пасты при визуально приемлемой форме шаров при ортогональном просмотре.
- Смещение компонента – значительный сдвиг корпуса, при котором выводы частично или полностью не накрывают отпечаток пасты.
- Пропуск шарика – отсутствие одного или нескольких шариков BGA. На современных линиях чаще выявляется системой технического зрения установщика еще до монтажа, но рентген-контроль позволяет подтвердить дефект на плате.
- Чужеродный чип под BGA – попадание мелкого компонента (типично R/L/C 0402 и аналогичные) под BGA вследствие слабой адгезии пасты и вибраций при скоростном монтаже.
Дополнительно рентген (и особенно томография) позволяют обнаруживать и другие повреждения, в том числе, корпусов и плат:
- «Попкорн» – взрывоподобное разрушение корпуса из-за испарения влаги при пайке, приводящее к его деформации и разбрызгиванию припоя под компонентом.
- Расслоения и пористость в корпусах и внутренних слоях – обнаруживаются при томографическом или ламинографическом контроле; критичны для высоконадежной аппаратуры.
- Плохая пайка – подтекание припоя под паяльную маску при плохой адгезии маски к меди и хорошей смачиваемости, с формированием нестабильной геометрии соединения.
Организация процесса рентген-контроля на производстве
При внедрении рентген-контроля на предприятии целесообразно:
- Определить перечень корпусов и узлов, подлежащих обязательному контролю (как минимум, все BGA и LGA; при повышенных требованиях — также QFN/PQFN, SON/DFN, разъемы и коннекторы).
- Формализовать критерии приемки по форме паяных соединений, содержанию пустот, смещениям и другим параметрам с ссылкой на действующие стандарты и требования заказчика.
- Обеспечить подготовку операторов рентген-установок с акцентом на интерпретацию изображений и причинно-следственный анализ дефектов (связь с печатью пасты, профилем пайки, условиями хранения компонентов).
Рентген-контроль печатных плат, будучи мощным инструментом неразрушающего анализа, дает максимальный эффект при интеграции в общую систему управления качеством, где результаты инспекции используются для оперативной корректировки технологического процесса, а не только для сортировки годных и негодных изделий.