


Методы и технологии удаления припоя с печатной платы
В процессе монтажа, демонтажа или доработки электронных модулей неизбежно возникает задача удаления припоя с печатных узлов. Остатки припоя в виде перемычек между выводами, избыточного слоя на контактных площадках или застывшего объема в металлизированных отверстиях не только ухудшают внешний вид, но и могут приводить к коротким замыканиям, перегреву компонентов при повторной пайке или затруднять установку новых элементов.
Часто встречающееся заблуждение состоит в том, что для успешного удаления припоя достаточно мощного паяльника или термовоздушной станции. На практике результат определяется правильным сочетанием температуры, флюсующей активности, типа инструмента и последовательности операций. Несоблюдение этих условий ведет к отрыву контактных площадок, расслоению текстолита или повреждению соседних компонентов.
В данной статье рассмотрены физические основы процесса, основные методы удаления припоя, требования к оснащению, а также типовые сценарии для различных типов монтажа.
Физика процесса: почему припой не удаляется механически
Припой, находящийся в расплавленном состоянии, обладает высоким поверхностным натяжением и стремится минимизировать площадь свободной поверхности. Именно поэтому капли припоя имеют сферическую форму, а при застывании на плате образуют выпуклые мениски.
Для того чтобы удалить припой, необходимо выполнить два условия:
- Перевести его в жидкую фазу.
- Обеспечить более высокое смачивание удаляющего инструмента, чем у контактной площадки.
Ключевым элементом здесь является флюс (активатор). Оксидная пленка, всегда присутствующая на поверхности припоя и медных проводников, препятствует смачиванию. Без флюса инструмент будет лишь размазывать расплав по плате, но не собирать его. Таким образом, любая операция по удалению припоя должна начинаться с нанесения достаточного количества флюса, соответствующего типу используемого сплава.
Как удалить припой с ПП: методы и технологии
Все методы можно разделить на три группы в зависимости от характера воздействия.
Механический
Под механическим методом понимается удаление застывшего припоя с помощью острых инструментов (скребков, игл) без расплавления. Данный подход оправдан только в ограниченных случаях:
- удаление небольших заусенцев припоя после пайки волной;
- очистка металлизированного отверстия после предварительного разогрева, когда основная масса припоя уже удалена термическим способом.
Попытка полностью удалить припой механически, без теплового воздействия, практически всегда приводит к повреждению контактных площадок, нарушению адгезии проводящего слоя к основанию платы. Поэтому механический метод следует рассматривать как вспомогательный.
Термический метод
Термический метод является основным и заключается в локальном расплавлении припоя с последующим его удалением.
- Контактный нагрев – осуществляется паяльником с жалом соответствующей формы. Применяется для удаления припоя с контактных площадок, выводов компонентов, а также в сочетании с оплеткой.
- Конвекционный нагрев (термовоздушный) – применяется для демонтажа многоконтактных компонентов или равномерного прогрева зоны перед удалением припоя из отверстий.
Комбинированный метод с изменением состава припоя
В случаях, когда на плате использован бессвинцовый припой с высокой температурой плавления (Sn–Ag–Cu, >217 °C), а оснастка не позволяет длительно удерживать температуру без риска повреждения платы, применяется легирование. На зону пайки наносится легкоплавкий припой, например сплав Розе или Вуда (температура плавления около 95–100 °C). При смешивании сплавов образуется тройная эвтектика с промежуточной температурой плавления, что снижает требуемый тепловой поток и сокращает время воздействия.
Инструменты: чем удалить припой
Выбор инструмента определяется типом компонентов, плотностью монтажа и доступом к месту пайки.
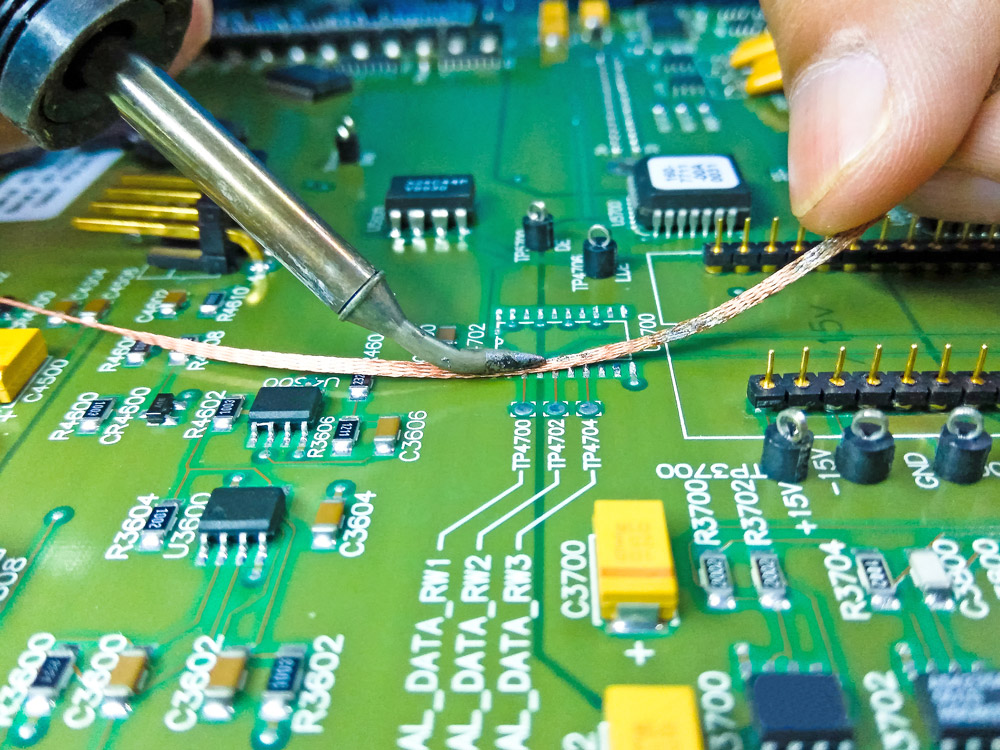
Оплетка (плетеный экранирующий проводник)
Оплетка представляет собой медную луженую сетку, которая за счет капиллярного эффекта втягивает расплавленный припой. Критерии выбора:
- Ширина – для удаления припоя с выводов микросхем с шагом 0,5–1,27 мм предпочтительна оплетка шириной 1,0–1,5 мм; для силовых элементов и отверстий – 2,5–3,5 мм.
- Пропитка флюсом – предпочтительна оплетка, уже содержащая активированный флюс. Если используется оплетка без пропитки, необходимо предварительно нанести флюс на зону удаления.
Типичная ошибка – использование сухой оплетки в сочетании с недостаточно прогретым жалом. Это приводит к тому, что оплетка припаивается к плате, а не впитывает припой.
Паяльная станция или паяльник
Ключевое значение имеет не заявленная мощность, а теплоемкость жала и способность поддерживать заданную температуру под нагрузкой. Для качественного удаления припоя необходима регулируемая станция с возможностью установки температуры в диапазоне 280–350 °C для свинцовых припоев и 350–400 °C для бессвинцовых. Жало должно иметь массивную рабочую часть (тип «лопатка», «скос»), обеспечивающую хороший тепловой контакт с оплеткой или контактной площадкой.
Термовоздушная станция
Используется для равномерного нагрева зоны при демонтаже компонентов в корпусах BGA, QFP, PLCC, а также для удаления припоя из металлизированных отверстий на многослойных платах. Основные параметры настройки:
- Температура воздуха – обычно на 30–50 °C выше температуры плавления припоя.
- Скорость воздушного потока – минимально необходимая для расплавления, но не сдувающая соседние компоненты. Для защиты пластиковых элементов, разъемов и мелких SMD-компонентов применяются термостойкие экраны (алюминиевая фольга, полиимидная лента).
Вакуумный экстрактор (демонтажный пистолет)
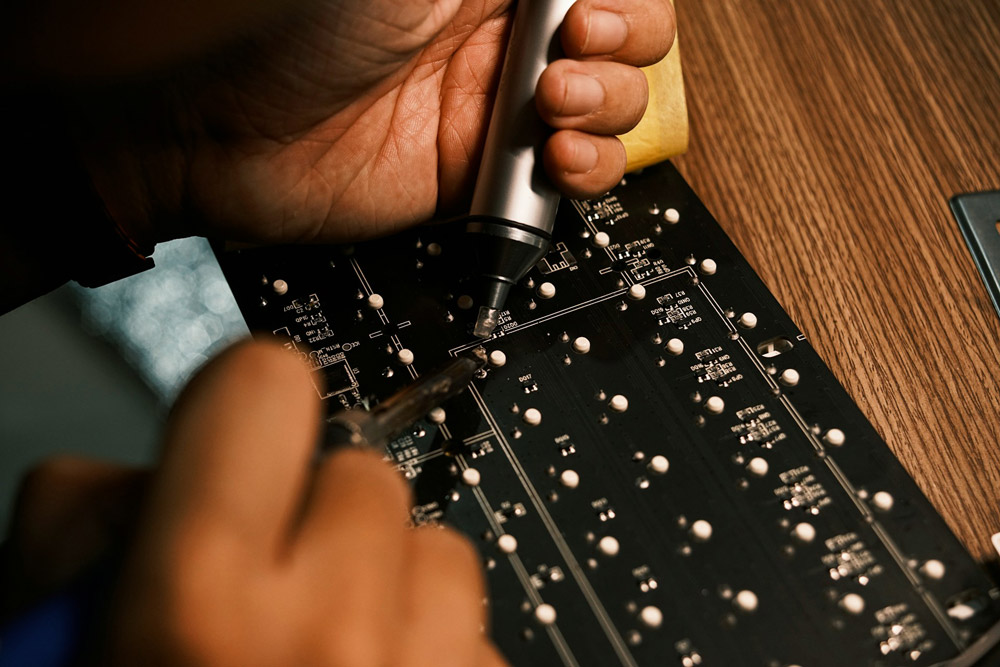
Предназначен для удаления расплавленного припоя из сквозных отверстий. Работает по принципу быстрого всасывания жидкой фазы при резком создании разрежения. Эффективен при условии предварительного прогрева зоны и применения флюса. Использование экстрактора без предварительного разогрева или на слишком вязком припое приводит к застыванию припоя внутри канала инструмента и снижению качества удаления.
Сценарии удаления припоя в зависимости от задачи
Удаление избытков припоя с SMD-площадок и выводов
Данная операция чаще всего требуется после ручной пайки или при исправлении дефектов после автоматической.
Порядок действий:
- Нанести жидкий флюс на зону обработки.
- Установить оплетку на участок с избытком припоя.
- Расположить жало паяльника сверху оплетки, обеспечив максимальную площадь контакта.
- После расплавления припоя (контроль визуально или по изменению цвета флюса) перемещать оплетку вместе с жалом плавным движением, не прилагая вертикальных усилий.
- Удалить оплетку, затем отвести жало.
В результате на контактной площадке должен остаться тонкий равномерный слой припоя толщиной 10–30 мкм, достаточный для последующей установки компонента. Если после удаления площадка оказалась полностью чистой (медь), необходимо залудить ее тонким слоем припоя для предотвращения окисления.
Демонтаж многоконтактного компонента с сохранением платы
При демонтаже корпусов с большим числом выводов (микросхемы в корпусах SOIC, QFP, разъемы) удаление припоя с каждого вывода по отдельности нерационально.
Вариант с термовоздушной станцией:
- Закрыть термозащитой близлежащие компоненты.
- Установить сопло, соответствующее размеру корпуса, или использовать широкий рассеиватель.
- Прогревать зону до температуры плавления припоя, после чего аккуратно снять компонент пинцетом или вакуумным захватом. Оставшийся на площадках припой удаляется оплеткой.
Вариант с паяльником и экстрактором (для сквозных отверстий):
- Поочередно прогревать каждый вывод, удаляя припой вакуумным экстрактором.
- Если компонент не предполагается сохранять, допустимо откусывание выводов у основания корпуса с последующим удалением остатков из отверстий.
Чистка металлизированных отверстий
Наиболее сложная операция, так как припой затекает по всей высоте канала, и тепло от жала быстро рассеивается через внутренние слои меди.
Алгоритм:
- Нанести флюс на отверстие с обеих сторон платы.
- С одной стороны прогреть отверстие жалом паяльника, добавив при необходимости легкоплавкий припой для снижения вязкости.
- С противоположной стороны ввести вакуумный экстрактор и активировать его в момент полного расплавления припоя.
- Если экстрактор не справляется, можно использовать иглу подходящего диаметра или зубочистку из твердой древесины: после прогрева отверстия осторожно протолкнуть иглу сквозь расплавленный припой, удалив его из канала.
При работе с металлизированными отверстиями критически важно избегать длительного нагрева (>3–5 секунд) без контроля температуры, так как это может привести к отслоению металлизации от стенок канала.
Контроль качества и постобработка
После удаления припоя плата требует визуального контроля и очистки.
Визуальный контроль:
- Отсутствие перемычек и наростов припоя между выводами.
- Целостность контактных площадок (отсутствие отслоений, царапин).
- Равномерность оставшегося слоя припоя (при необходимости повторное лужение).
Удаление остатков флюса:
Большинство флюсов, используемых при ручной пайке, обладают коррозионной активностью или могут создавать токи утечки в высокоомных и высокочастотных цепях. Очистка производится:
- Изопропиловым спиртом (IPA) с использованием антистатической кисти или безворсовых салфеток.
- В ультразвуковой ванне с применением специализированных очистителей. При использовании ультразвука необходимо учитывать чувствительность установленных компонентов (кварцевые резонаторы, MEMS-датчики).
Типичные ошибки при удалении припоя
- Длительное удержание жала вместо повышения температуры. Попытка компенсировать недостаточную температуру или мощность паяльника временем приводит к перегреву платы, выгоранию флюса и окислению припоя, что только усложняет его удаление.
- Применение оплетки без флюса или с недостаточным его количеством. В результате оплетка либо не впитывает припой, либо припаивается к плате.
- Механическое давление на оплетку жалом. Сильное нажатие деформирует оплетку и может оторвать контактную площадку от основания.
- Смешивание свинцового и бессвинцового припоев без учета температурных режимов. Если на плату, паянную бессвинцовым припоем, добавляется свинцовый без полного удаления исходного, образуется сплав с размытой температурой плавления, что усложняет контроль процесса.
- Пренебрежение термозащитой при работе с термовоздушной станцией. Отсутствие экранов приводит к случайному смещению или повреждению пластиковых элементов, разъемов и электролитических конденсаторов.
- Отсутствие отмывки флюса. Остатки активированных флюсов со временем вызывают коррозию проводников и снижение поверхностного сопротивления диэлектрика, что критично для аналоговых и ВЧ-устройств.
Заключение
Удаление припоя с печатной платы – это не вспомогательная, а полноценная технологическая операция, требующая правильного выбора инструмента, соблюдения температурных режимов и обязательного использования флюса. Отказ от механических усилий в пользу контролируемого теплового воздействия и грамотного применения оплетки или вакуумного экстрактора позволяет минимизировать риск повреждения печатного узла.
Для инженеров и технологов, осваивающих ремонт и доработку электроники, ключевым является формирование системного подхода: перед началом работы оценить тип припоя, доступность зоны, тепловую инерцию платы и наличие необходимого инструмента. Это позволяет выполнить операцию с первого раза, сохранив работоспособность компонентов и целостность токопроводящих дорожек.