


Как правильно паять паяльником и паяльным феном
Пайка — это технологический процесс получения неразъемного соединения путем введения расплавленного припоя в зазор между соединяемыми деталями при температуре ниже температуры их плавления. Для инженера пайка является базовой операцией монтажа и демонтажа электронных компонентов. Качество соединения определяется тремя факторами: температурой, чистотой поверхностей и правильным выбором флюса.
В данной статье мы расскажем, как правильно паять двумя основными инструментами: электрическим паяльником (контактный нагрев) и паяльным феном/термовоздушной станцией (конвекционный нагрев).
Как паять паяльником
Принцип работы
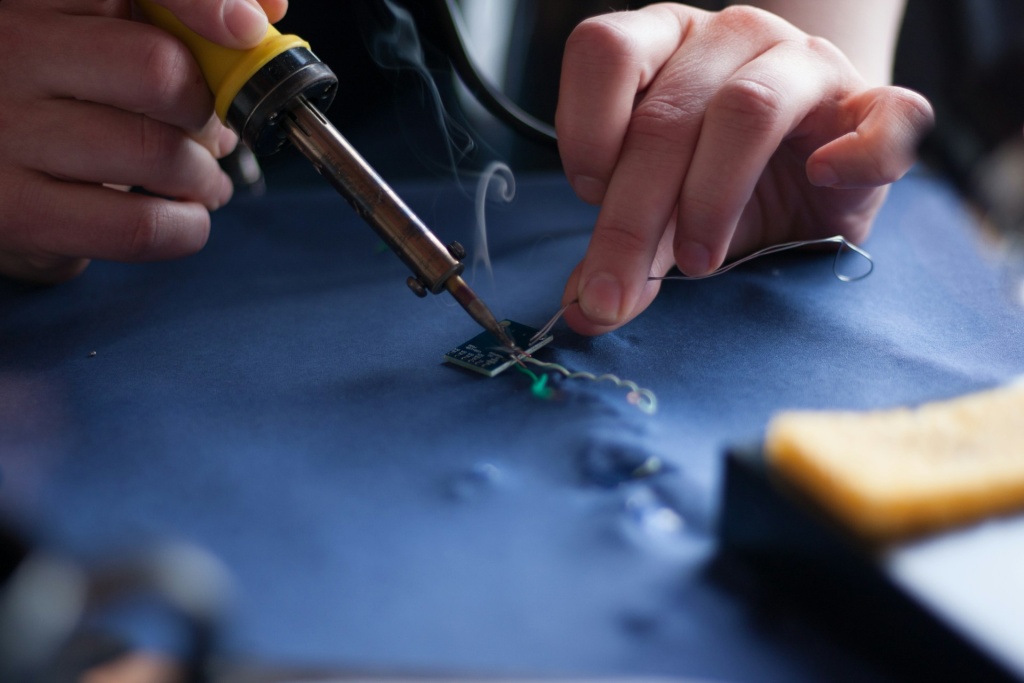
Паяльник представляет собой инструмент контактного нагрева. Основные элементы:
- Нагревательный элемент (керамический или нихромовый), преобразующий электрическую энергию в тепловую.
- Жало — медный стержень (медь выбрана из-за высокой теплопроводности) с покрытием (никель, хром, железо), передающий тепло непосредственно в точку пайки.
- Датчик температуры и контроллер (в моделях с регулировкой).
Ключевое физическое понятие в конструкции: тепловая инерция. Жало должно обладать достаточной теплоемкостью, чтобы при касании массивной платы или вывода компонента температура не падала ниже точки плавления припоя. Для контактов мощность паяльника (40–80 Вт) и форма жала (например, «топорик») критически важны.
Как залудить паяльник
Перед первым включением (или после длительного перерыва) жало нового паяльника необходимо залудить, то есть, покрыть тонкой пленкой припоя, которая предотвратит окисление рабочей поверхности жала.
Операция выполняется в следующем порядке:
- Включите паяльник в сеть или настройте станцию на температуру 250-300°C. Превышение температуры при первом нагреве приводит к выгоранию защитного слоя оксидов на медной основе.
- Контролируйте момент, когда жало начинает плавить припой (обычно это происходит при ~200 °C).
- Покройте рабочую часть жала тонким слоем флюса (канифоль, паяльная кислота, жидкий флюс).
- Нанесите припой (оловянно-свинцовый или бессвинцовый) на жало, равномерно распределяя его по всей рабочей поверхности.
- Излишки удалите о влажную термостойкую губку или вискозную салфетку.
Пайка с канифолью
Пайка с использованием твердой канифоли (сосновая смола, очищенная от кислот) является классическим методом, но требует строгой последовательности:
- Подготовка соединяемых элементов. Очистить контактные площадки на плате и выводы компонентов/провода от оксидов и загрязнений. При необходимости залудить провод или вывод.
- Нанесение флюса. При необходимости нанести небольшое количество канифоли (твердой или жидкой) на место пайки, чтобы улучшить растекание припоя и уменьшить поверхностное натяжение.
- Прогрев и нанесение припоя. Приложить жало к соединяемым элементам так, чтобы обеспечить одновременный прогрев как вывода, так и контактной площадки. После 1–3 секунд прогрева подать припой к зоне контакта жала с элементами, дать ему растечься по всей поверхности, затем убрать паяльник и припой, не двигая соединение.
- Контроль качества пайки. После остывания осмотреть паяное соединение: пайка должна быть блестящей, конусообразной, без пор, шариков или непропаянных участков. При необходимости убрать излишки припоя с помощью оплетки или вакуумного отсоса, при необходимости повторить пайку.
- Очистка и финальная проверка. При необходимости очистить остатки флюса изопропиловым спиртом или специальным составом. Проверить электрическое сопротивление, отсутствие коротких замыканий и механическую прочность соединения.
Пайка с флюсом
Использование жидких флюсов (гелевых или во флаконах) позволяет автоматизировать этап флюсования и повысить качество соединения. Инженерная последовательность:
- Дозирование флюса: Нанесите жидкий или гелевый флюс на контактные площадки и выводы. Важно соблюдать меру — избыток флюса требует последующей отмывки и может вызвать утечки тока на высокоимпедансных цепях.
- Прогрев: Жало касается зоны пайки. Флюс активируется при температуре ~150–200 °C, удаляя оксиды.
- Введение припоя: Припой подается на границу жала и соединяемых деталей.
- Формирование галтели: После снятия жала припой должен образовать вогнутую поверхность (галтель) с плавным переходом от вывода к плате.
Обслуживание паяльника
Обслуживание направлено на сохранение теплопередающих свойств жала и ресурса нагревателя:
- Очистка: Рабочая часть жала очищается после каждой пайки. Используйте влажную целлюлозную губку или латунную стружку. Недопустимо использовать наждачную бумагу или напильник на жалах с защитным покрытием (никель, хром) — это разрушает слой, и медь начинает выгорать.
- Лужение: Перед выключением паяльника жало необходимо обильно залудить. Это предотвращает контакт меди с кислородом воздуха во время остывания.
- Контроль температуры: Не превышайте температурный режим, установленный для типа пайки (обычно 280–350 °C для Sn63Pb37, 340–380 °C для SAC305). Перегрев приводит к отслоению покрытия жала и выходу из строя нагревателя.
Как паять феном и паяльной пастой
Принцип работы и отличие от паяльника
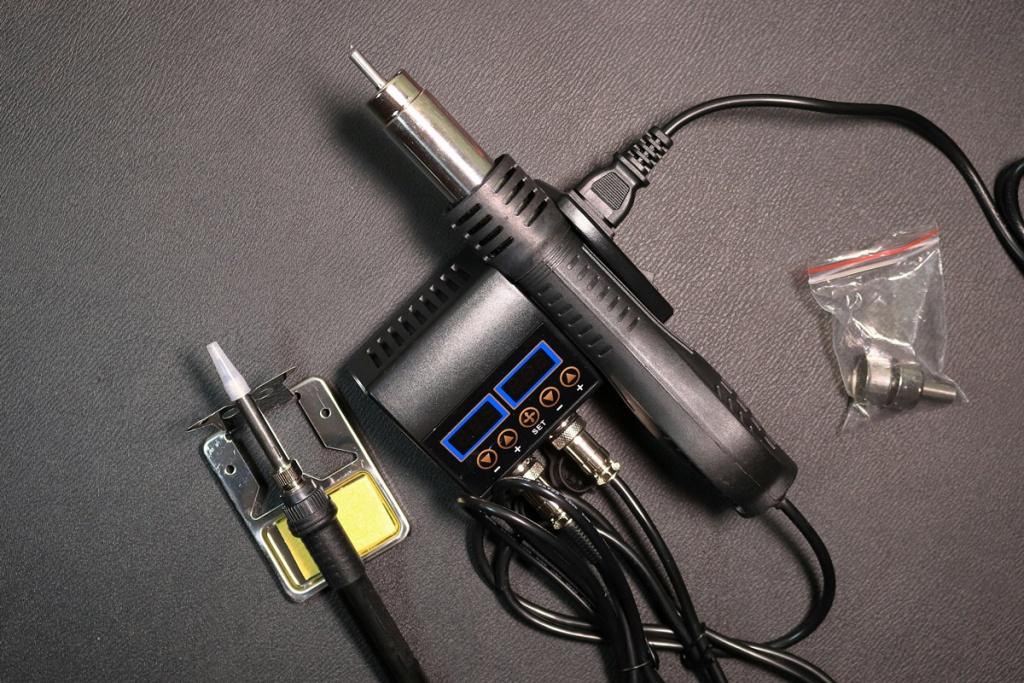
Паяльный фен (термовоздушная станция) использует конвекционный нагрев.
- Механизм: Вентилятор (турбина) подает воздух на керамический или нихромовый нагревательный элемент. Разогретый воздушный поток через сопло, формирующее воздушный поток, направляется на компонент и печатную плату.
- Ключевое отличие: Отсутствие механического контакта. Это позволяет:
- Равномерно прогревать многослойные платы с большими полигонами.
- Демонтировать компоненты в корпусах BGA (Ball Grid Array) и QFP (Quad Flat Package).
- Исключить риск повреждения контактных площадок (отрыва) при демонтаже.
Однако фен проигрывает паяльнику в локальности воздействия. Неправильное использование приводит к перегреву соседних компонентов, вздутию платы или отслоению проводников.
Процесс пайки с паяльной пастой
Для монтажа компонентов (особенно в корпусах для поверхностного монтажа — SMD) используется паяльная паста — композиция из сферических частиц припоя, флюса и связующих веществ.
Порядок операций:
- Позиционирование: Нанесите паяльную пасту через трафарет или дозатором (шприцем) точно на контактные площадки. Толщина слоя должна составлять 0,1-0,15 мм.
- Установка компонента: Пинцетом установите компонент на площадки. За счет липкости флюса он будет удерживаться на месте.
- Настройка фена:
- Расход воздуха: минимальный или средний (чтобы не сдуть компонент).
- Температура: 300–350 °C для свинцовых паст, 340–380 °C для бессвинцовых.
- Профиль нагрева: Строго запрещено направлять горячий воздух перпендикулярно компоненту в упор. Сопло следует держать на расстоянии 5-15 мм от платы, двигаясь круговыми движениями вокруг компонента.
- Предварительный прогрев (опционально): Для многослойных плат требуется предварительный нагрев нижним нагревателем (инфракрасным или конвекционным) до 150–180 °C. Это предотвращает коробление.
- Оживление пасты: При достижении температуры активации флюса (~150 °C) паста меняет цвет (темнеет) и растекается.
- Оплавление: При достижении температуры ликвидус припоя (~183–220 °C) частицы припоя сливаются, образуя монолитное соединение. Визуально паста превращается в блестящую жидкую каплю.
- Завершение: После оплавления прекратите нагрев. Не перемещайте компонент до полного остывания припоя (10-15 секунд), иначе структура соединения будет нарушена (произойдет так называемая «холодная пайка»).
Обслуживание фена
Обслуживание термовоздушной станции требует регулярности:
- Сопла: Загрязнение сопел остатками флюса и припоя снижает эффективность нагрева и может привести к перегреву нагревательного элемента из-за ухудшения отвода тепла потоком воздуха. Очистка производится изопропиловым спиртом механическим способом (иглой или скальпелем) в холодном состоянии.
- Нагревательный элемент: Ресурс нагревателя снижается при работе на максимальной температуре с перекрытым (зажатым) соплом. Недопустимо держать фен без движения в одной точке более 5–10 секунд.
- Турбина (вентилятор): Периодическая проверка воздушного фильтра на всасывающем отверстии (если предусмотрено конструкцией). Попадание пыли внутрь корпуса снижает ресурс подшипников и вызывает накопление статического заряда.
- Калибровка: В профессиональных станциях рекомендуется периодически сверять фактическую температуру на выходе сопла с показаниями контроллера, используя термопару.
Выводы
Выбор между паяльником и феном определяется типом монтажа и решаемой задачей.
- Паяльник — основной инструмент для выводного монтажа (THT) и крупных SMD-компонентов (1206, 0805, диоды, транзисторы в корпусах SOT). Критическими факторами являются своевременное лужение жала, контроль температуры и минимизация времени контакта.
- Термовоздушная станция — незаменима для многослойных плат, демонтажа и монтажа компонентов с высокой плотностью выводов (QFP, BGA, LGA). Успех пайки феном определяется соблюдением профиля нагрева (предварительный прогрев, постепенный подъем температуры, отсутствие перегрева) и точным дозированием паяльной пасты.
- Общим требованием для обоих методов является строгое соблюдение технологической дисциплины: очистка поверхностей перед пайкой, использование качественных флюсов (не содержащих кислот) и температурного режима, не превышающего допустимые значения для конкретного компонента.
Несоблюдение этих правил приводит к дефектам: непропаю (холодная пайка), перегреву и разрушению компонентов, отслоению проводников печатной платы.